English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Rastreabilidade de indutores automotivos e requisitos de qualidade de produção
Os indutores automotivos devem atender a duas estruturas reguladoras: IATF 16949 para rastreabilidade e controle de processo, e AEC-Q200 para qualificação de componentes passivos. AEC-Q200 é a especificação do Automotive Electronics Council para capacitores, resistores, indutores, transformadores, cristais e fusíveis; uma peça sem ela não é de qualidade automotiva. A IATF 16949 adiciona controles rígidos de rastreabilidade de indutores automotivos, planejamento avançado de qualidade do produto e gerenciamento formal de riscos.
As apostas são absolutas. Os circuitos sob o capô e críticos para a segurança exigem zero falhas durante a vida útil do veículo, um padrão que as peças comerciais nunca enfrentam.
Parâmetro | ICs comerciais | Requisitos automotivos |
Temperatura operacional | 0°C a 85°C | -40°C a 150°C |
Vida operacional esperada | 2–3 anos | 10 anos ou mais |
Taxa de falha aceitável | 300 partes por milhão | zero |
Componentes falsificados são um risco real e bem documentado nas cadeias de abastecimento automotivas. Adquira todas as peças com qualificação AEC-Q100 e AEC-Q200 exclusivamente por meio de distribuidores franqueados que possam fornecer rastreabilidade completa do lote até o fabricante original do semicondutor.
Requisitos de rastreabilidade de indutores automotivos
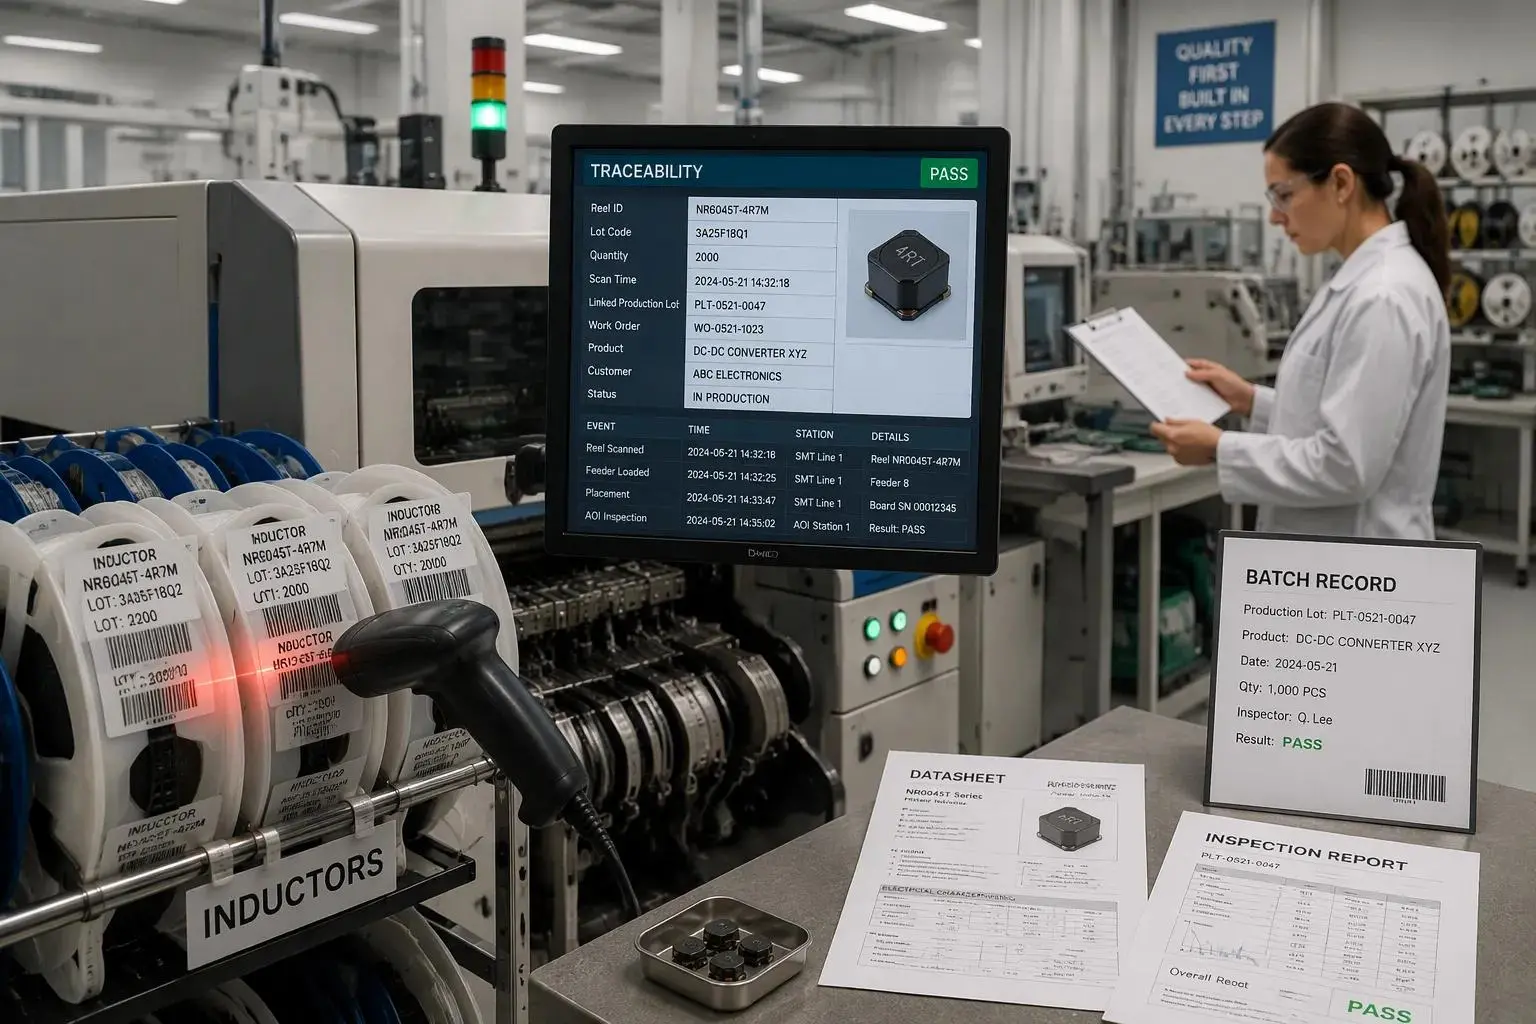
A conformidade com a IATF 16949 exige controles rigorosos de rastreabilidade e documentação de ponta a ponta de cada etapa da produção. A rastreabilidade dos indutores automotivos começa no lote e vai até a unidade individual. Esta disciplina separa os programas de eletrônica automotiva dos comerciais.
Rastreamento em nível de lote e em nível de unidade
A rastreabilidade obrigatória do lote começa com um código de lote único atribuído na fase da matéria-prima. Esse código segue o núcleo enrolado, a montagem e a operação de teste. A rastreabilidade no nível da bobina estende a linha até a etapa de embalagem, para que um cliente possa identificar a bobina exata enviada em um pedido de compra. A rastreabilidade da bobina no nível do alimentador fecha o ciclo na linha: uma máquina de colocação lê a identidade da bobina e o registro da montagem liga cada indutor colocado à sua bobina de origem. Essa rastreabilidade bidirecional de ponta a ponta permite que um fabricante passe de um campo de retorno para um lote de produção ou avance de um lote suspeito para cada montagem afetada.
O rastreamento em nível de peça limita os recalls. Um defeito confinado a um lote permanece confinado porque o registro vincula as peças aos dados do processo. Os clientes ganham confiança quando podem solicitar um registro de lote de amostra e recebê-lo enquanto esperam. O registro deve nomear o lote, o código da data, o resultado da inspeção e o resultado funcional, conforme observa o PCBasic em suas orientações de auditoria do fornecedor. A fabricação verticalmente integrada suporta controle de qualidade completo de ponta a ponta e rastreabilidade total, porque uma organização possui cada etapa, desde o enrolamento até o teste final. Essa propriedade elimina as lacunas de transferência onde os registros falham.
Documentação e retenção de dados
A documentação e a retenção de dados transformam a rastreabilidade dos indutores automotivos em uma prova. A CoilMX aconselha manter a revisão da folha de dados selecionada, comparação elétrica, revisão da pegada, resultados de testes de amostra e quaisquer registros de qualificação específicos do cliente com o projeto. Para programas de fornecimento controlado, os compradores devem confirmar as informações do pedido e as expectativas de notificação de alterações com o fornecedor. Os fornecedores de indutores qualificados AEC-Q200 normalmente oferecem suporte à documentação PPAP, rastreabilidade e requisitos de confiabilidade ou validação específicos do projeto sob IATF 16949.
A IATF 16949 adiciona requisitos específicos do setor automotivo a essa base, e é por isso que a maioria dos programas automotivos de Nível 1 e Nível 2 exigem isso especificamente, em vez de aceitar apenas a ISO 9001.
A Samtec ilustra o padrão na prática: seus produtos automotivos da Série A são fabricados em instalações controladas pela IATF 16949, construídos de acordo com desenhos e padrões da Samtec, registrados no Sistema Internacional de Dados de Materiais e apoiados por pacotes de Processo de Aprovação de Peças de Produção de Nível 3. O registro que carrega o peso registra uma não conformidade: o que deu errado, quando foi levantada, que correção foi aplicada e quem a assinou. Os auditores deveriam pedir esse registro de muita gente. Um lote rejeitado, um retrabalho ou uma mudança de fornecedor devem deixar uma entrada datada com o nome do proprietário. Os registros de rastreabilidade ponta a ponta vinculam essas evidências a um lote, começando antes de uma única peça ser colocada, com compras de origem aprovada, revisão da documentação de fornecimento e inspeção de entrada baseada em risco vinculada ao pedido. Um identificador de lote então puxa o material, processa e testa em um thread. Os campos que vale a pena incluir incluem revisão da lista técnica, número do lote, rota do processo e entradas de controle de qualidade que nomeiam o que foi verificado em cada etapa, desde o resultado do primeiro artigo até o resultado do teste funcional, escrito em um sistema de execução de fabricação. Os programas de eletrônica automotiva dependem desta disciplina, e os registros vinculados devem ser recuperáveis para um lote nomeado.
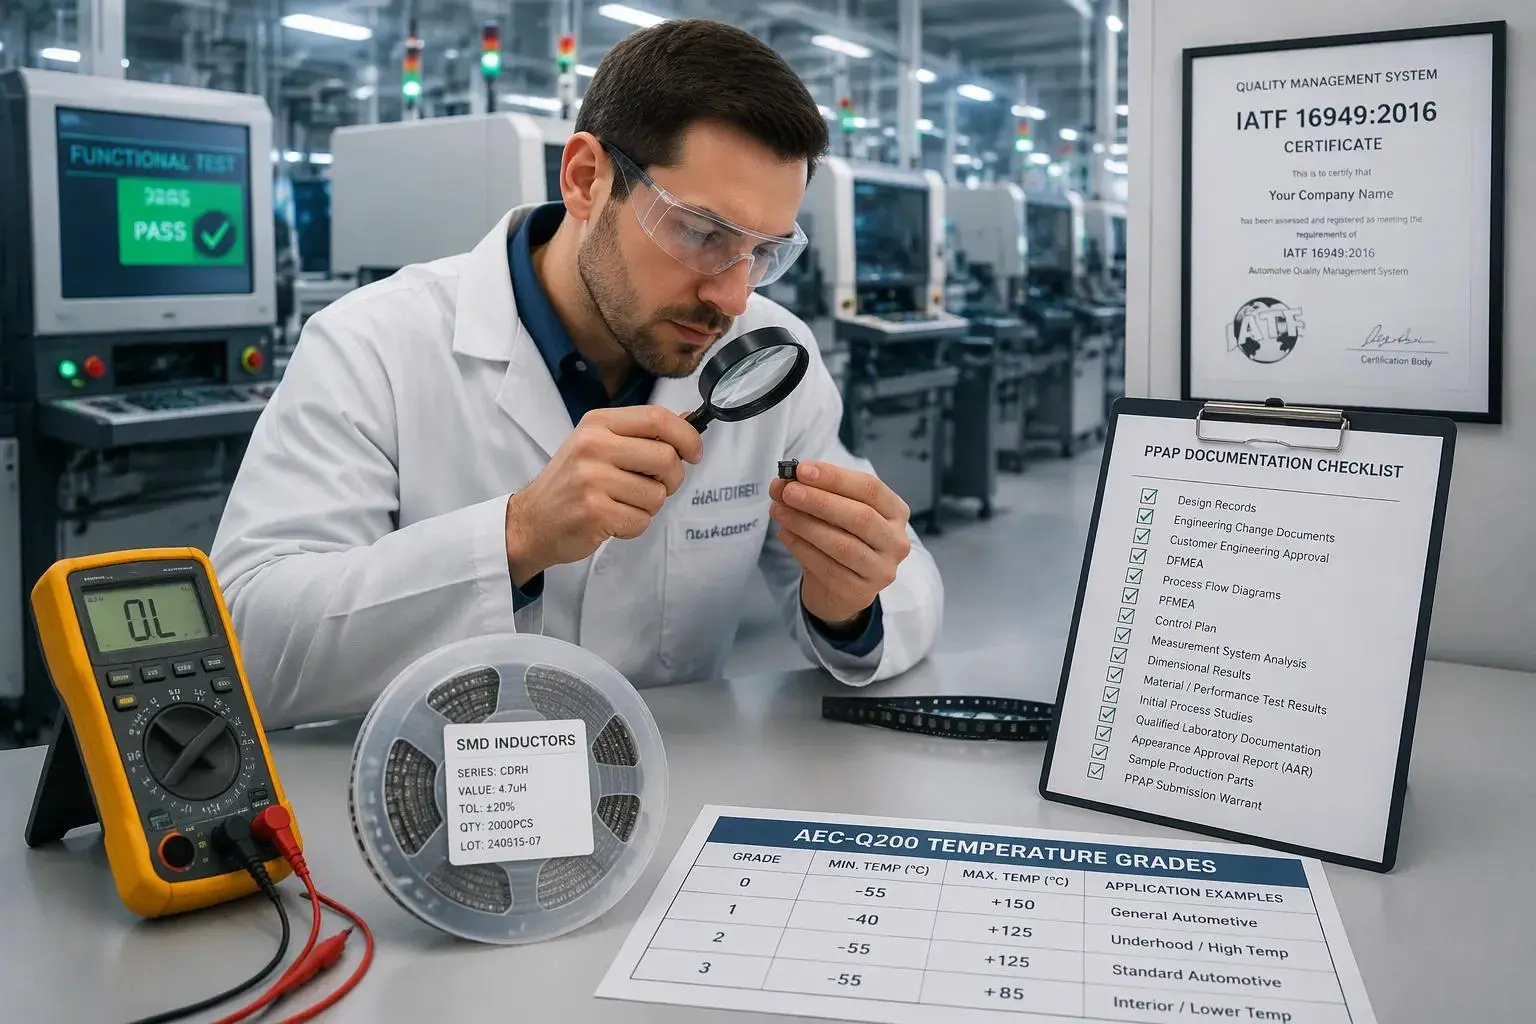
A qualidade da produção no projeto de indutores de conversores CC-CC automotivos baseia-se em dois pilares: um sistema de gerenciamento de qualidade compatível e uma peça qualificada. Ambos devem ser mantidos antes que um único rolo seja enviado.
Conformidade com IATF 16949
A meta de falha em campo é zero partes por milhão. Essas metas orientam todas as decisões de processo no projeto de indutores de conversores CC-CC automotivos.
O design do processo deve levar em conta a confiabilidade e a estabilidade. Os principais processos exigem um CPK de pelo menos 1,67, um nível de capacidade que deixa uma margem mensurável entre o limite de especificação e a dispersão do processo. Um processo executado abaixo desse limite não pode demonstrar a estabilidade exigida pelos programas de eletrônica automotiva.
A conformidade com a IATF 16949 também exige Planejamento Avançado de Qualidade do Produto (APQP). Os fornecedores enviam documentação PPAP que inclui registros de projeto, diagramas de fluxo de processo, FMEA, planos de controle e estudos de capacidade. A aprovação APQP e PPAP é a porta de entrada formal para se tornar um fornecedor aprovado. Os fornecedores de produtos magnéticos certificados para automóveis oferecem suporte à documentação PPAP, além de requisitos de confiabilidade ou validação específicos do projeto.
Qualificação padrão AEC-Q200
A norma AEC-Q200 define a qualificação por grau. A Panasonic documenta as faixas de temperatura da seguinte forma.
Nota | Faixa de temperatura |
Grau 0 | -50°C a +150°C (mais severo, todos os locais de montagem) |
1ª série | -40°C a +125°C (áreas de alta temperatura, como o compartimento do motor) |
2ª série | -40°C a +105°C (algumas áreas da cabine de passageiros) |
3ª série | -40°C a +85°C (uso geral no habitáculo) |
4ª série | 0°C a +70°C (fora do escopo elétrico automotivo) |
As condições de teste diferem por nota, mesmo para o mesmo item de teste. Os principais testes exigem tamanhos de amostra estatisticamente justificados, como n = 77.
O AEC-Q200 contém 28 itens de teste no total, mas os dispositivos magnéticos enfrentam um conjunto mais restrito. A Tabela 5 da AEC-Q200 Rev E lista os testes aplicáveis para indutores e transformadores, conforme Codaca:
1. Teste elétrico pré e pós-estresse
2. Exposição a altas temperaturas (armazenamento)
3. Ciclagem de temperatura
4. Viés de umidade
5. Vida operacional em alta temperatura
6. Visual externo
7. Dimensões físicas
8. Força terminal (conduzido)
9. Resistência a solventes
10. Choque mecânico
11. Vibração
12. Resistência ao calor de soldagem
13. ESD (modelo de corpo humano)
14. Soldabilidade
15. Caracterização elétrica
16. Inflamabilidade
17. Placa flexível (SMD)
18. Força terminal (SMD)
Alguns testes não se aplicam. A resistência a solventes cobre as peças marcadas com tinta, não as marcadas a laser. O teste ESD não é necessário para componentes indutivos. A inflamabilidade atinge principalmente resina ou plástico exposto, e núcleos metálicos com fio de cobre não precisam disso, segundo Codaca.
Amostras representativas passam por verificações de dimensão física em relação à folha de dados, inspeção visual de construção e marcação e medição elétrica antes e depois do estresse. Comprar componentes AEC-Q200 significa confirmar se a classe corresponde ao local de montagem. A aquisição de componentes AEC-Q200 também significa verificar se a lista de testes abrange a família de peças. A seleção do indutor de potência para um local quente no compartimento do motor exige Grau 1 ou melhor. A seleção do indutor para um circuito de cabine pode aceitar Grau 3. A corrente de saturação deve ser mantida em toda a faixa de temperatura nominal, não apenas em 25°C.
As equipes de eletrônica de potência automotiva tratam essas verificações como parte do projeto do indutor do conversor CC-CC automotivo, e não como uma porta final. Os programas de eletrônica automotiva que os incorporam precocemente evitam reprojetos tardios. O registro de qualidade reflete então uma peça construída de acordo com o padrão, e não uma peça testada em conformidade.
Controles e testes de processo
Inspeção em processo
Os controles de processo detectam desvios antes que cheguem ao cliente. Os programas de eletrônica automotiva integram a inspeção em cada etapa da produção, não no final da linha. A tensão do enrolamento, a colocação do núcleo e a formação da junta de solda realizam uma verificação definida. Os operadores registram o resultado no código do lote em tempo real.
O controle estatístico do processo ancora essas verificações. Os processos-chave devem manter um CPK de pelo menos 1,67, para que os sinalizadores do gráfico de controle desviem enquanto a margem ainda existe. Uma tendência em direção ao limite de especificação desencadeia uma ação corretiva antes que qualquer unidade fora das especificações seja enviada. Essa disciplina protege a meta de zero defeito exigida pelo projeto de indutores de conversores CC-CC automotivos .
Teste Final e Validação
O teste final confirma que cada indutor atende às suas especificações elétricas. As estações de teste medem indutância, resistência CC, comportamento de saturação e resistência de isolamento. A estação grava os resultados no registro da unidade e os vincula ao lote. Uma unidade com falha nunca sai do chão sem uma disposição documentada.
A validação então comprova o projeto em relação à lista de testes AEC-Q200. As amostras passam por ciclos de temperatura, polarização de umidade, vida operacional em alta temperatura, vibração, choque mecânico e flexão da placa. As medições elétricas são executadas antes e depois de cada estresse. Uma peça que sai da sua faixa de tolerância falha na qualificação, independentemente da sua leitura inicial.
O AEC-Q200 exige tamanhos de amostra estatisticamente justificados para os principais testes, portanto a validação se baseia em evidências e não em um punhado de unidades.
As equipes de eletrônica automotiva tratam o teste final e a validação como um único ciclo. Os dados de teste são realimentados no projeto do indutor do conversor CC-CC automotivo e o circuito se estreita a cada construção. A seleção do indutor depende então da capacidade comprovada e não de uma declaração de folha de dados. Esse feedback também fortalece a confiabilidade a longo prazo, porque cada desvio se torna uma correção do processo e não um retorno em campo. O registro de qualidade é fechado somente quando os dados de teste, validação e lote concordam.
O papel da rastreabilidade na qualidade e conformidade
A rastreabilidade documenta todas as etapas da produção e esse registro demonstra a conformidade dos setores com padrões rígidos, como o automotivo. Os fabricantes certificados pela IATF 16949, ISO 9001 e AEC-Q200 atendem aos padrões globais de qualidade e rastreabilidade.
Vinculando dados de teste a lotes de produção
Os dados de teste só têm peso quando estão vinculados a um lote específico. A Yiyang Magnets testa cada indutor quanto à indutância, resistência DC e corrente de saturação antes do envio, e cada lote de produção permanece rastreável. O fornecedor pode então fornecer declarações de materiais, relatórios de testes e certificados de conformidade mediante solicitação.
Foco em Confiabilidade | Garantia | Beneficiar |
Teste 100% elétrico | Cada indutor testado para L, DCR e Isat antes do envio | Garante que cada peça atenda às especificações solicitadas |
Durabilidade térmica e mecânica | Ciclagem de temperatura, choque térmico e testes de vibração de acordo com IEC 60068 | Garante confiabilidade de longo prazo em condições reais |
Conformidade com RoHS e REACH | Todos os materiais estão em conformidade com ambos os regulamentos | Simplifica a conformidade para mercados globais |
Qualificação AEC-Q200 | Selecione séries qualificadas para o padrão de teste de estresse | Adapta-se a sistemas de carregamento de EV e ECUs |
Rastreabilidade e documentação | Cada lote rastreável; declarações e relatórios disponíveis | Suporta sistemas ISO 9001 e auditorias da cadeia de suprimentos |
A Chipsen Electronics Technology executa gerenciamento baseado em MES de programação de produção, rastreabilidade de materiais, parâmetros de processo e dados de qualidade em tempo real. Seus testes automatizados abrangem indutância, resistência , rigidez dielétrica, relação de espiras e polaridade com dados rastreáveis. Os registros MES suportam então a investigação em nível de lote.
Apoio a auditorias e ações corretivas
As auditorias recompensam evidências, não garantias. A Chipsen mantém rastreabilidade de lote e código de data, registra resultados de testes elétricos quando acordado, registros de contenção de não conformidade e ações corretivas e revisão de alterações de engenharia com notificação ao cliente. Smartsolenoid descreve um sistema semelhante: rastreabilidade de materiais, lotes de produção, parâmetros de processo e registros de inspeção e teste. Essa estrutura torna prática a análise rápida da causa raiz e a ação corretiva.
A rastreabilidade ponta a ponta também protege o estado de aprovação durante o ciclo de vida do produto. O controle de alterações mantém intacto o design qualificado, e a conformidade da eletrônica automotiva depende dessa continuidade. Para programas de eletrônica automotiva, a recompensa é um registro de qualidade que responde à pergunta do auditor com uma entrada datada e um proprietário nomeado.
Melhores práticas para implementação
Construindo um Sistema de Dados de Rastreabilidade
Um sistema de dados viável começa com um identificador único na fase da matéria-prima. Esse identificador segue o núcleo enrolado durante a montagem, teste e embalagem. Cada etapa de produção escreve seu resultado no mesmo registro. O sistema então responde rapidamente a duas perguntas: de onde veio essa unidade e para onde foi esse lote.
Os fabricantes devem tratar o tempo e a rastreabilidade como uma plataforma, não como dois projetos. A Chipsen Electronics Technology executa gerenciamento baseado em MES de programação, rastreabilidade de materiais, parâmetros de processo e dados de qualidade em tempo real. Essa única fonte elimina as lacunas de transferência onde os registros em papel são quebrados. A rastreabilidade digital também reduz o tempo de investigação, porque um engenheiro pode obter um registro de lote sem andar pelo local.
Integrando Rastreabilidade ao Controle de Processo
A rastreabilidade agrega valor quando alimenta o circuito de controle. Um gráfico de controle sinaliza desvios em um processo-chave e o registro do lote mostra quais unidades foram executadas durante essa janela. A equipe então coloca em quarentena as unidades afetadas antes do envio. Esse link protege a meta de zero defeito exigida pelos programas de eletrônica automotiva.
A integração também fortalece as ações corretivas. Um retorno de campo contém um código de lote e o registro nomeia a rota do processo, os resultados da inspeção e a aprovação do operador. Os engenheiros podem rastrear um defeito até sua etapa original e corrigir o processo em vez da peça. Cada indutor é enviado com evidências, e a qualidade depende de provas registradas, e não de garantias.
Os programas automotivos exigem rastreamento em nível de lote e unidade, retenção documentada, conformidade com IATF 16949, qualificação AEC-Q200 e controles e testes de processos disciplinados. A rastreabilidade dos indutores automotivos une esses requisitos. Ele sustenta a garantia de qualidade, limita os recalls a um único lote e comprova a conformidade durante as auditorias.
Cada indutor deve levar um registro desde a matéria-prima até o teste final. As equipes de eletrônica automotiva que incorporam esse registro na produção obtêm investigações mais rápidas e ações corretivas mais fortes.
A visão prospectiva é simples. A rastreabilidade funciona melhor como parte do processo, não como um complemento. As equipes que o integram antecipadamente enviam tudo com evidências por trás disso.