
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Teste de confiabilidade de indutores de potência para fontes de alimentação comutadas industriais
Os engenheiros que constroem fontes de alimentação chaveadas industriais devem realizar oito testes no plano de qualificação: ciclagem térmica, choque térmico, vibração, umidade, soldabilidade, resistência de isolamento, vida útil de carga em alta temperatura e verificação de polarização CC da corrente de saturação. Cada teste tem como alvo um caminho de estresse específico.
O indutor de potência apresenta risco concentrado em qualquer fonte de comutação. As juntas do núcleo, do enrolamento e da solda apresentam ciclos térmicos e mecânicos em serviço. Essas tensões geram a maioria dos problemas de confiabilidade no caminho magnético.
Os testes de confiabilidade do indutor de potência equilibram dois custos. O excesso de testes prolonga a qualificação e aumenta o custo unitário. O subteste é um convite a falhas de campo. O conjunto de testes correto corresponde ao aplicativo e este artigo mostra como construí-lo.
Requisitos Industriais para Indutores de Potência
Temperatura, vibração e demandas vitalícias
As fontes de comutação industriais funcionam continuamente, muitas vezes dentro de gabinetes com fluxo de ar limitado. As temperaturas ambientes permanecem altas durante anos. Os indutores de potência de nível industrial devem, portanto, funcionar em temperaturas extremas, normalmente de -40°C a +125°C ou superiores. O trabalho contínuo amplia cada decisão de margem térmica.
O estresse mecânico acrescenta uma segunda demanda. Ambientes ferroviários de alta velocidade, automotivos e industriais exigentes tornam essenciais a resistência das juntas de solda, a resistência à vibração e a tolerância ao choque. Um indutor de potência que sobrevive a testes de bancada ainda pode quebrar na terminação após anos de vibração da máquina.
As expectativas ao longo da vida definem a terceira exigência. Os programas de qualificação estendem os testes de vida útil de carga muito além de 1.000 horas, até 5.000 horas. As equipes então aplicam uma extrapolação no estilo Arrhenius contra um critério de degradação definido. Tais extrapolações são específicas para as peças testadas, condições de tensão, suposições e definição de falha. Os engenheiros não devem generalizá-los como uma regra de vida útil para todos os indutores.
Perfis industriais vs. consumidores e automotivos
Cada segmento de mercado molda os requisitos dos indutores de maneira diferente. Os produtos eletrônicos de consumo priorizam peças miniaturizadas e compactas de alta densidade para designs mais finos em smartphones, laptops, wearables e dispositivos domésticos inteligentes. O custo e o tamanho determinam esse perfil, e uma vida útil mais curta é aceitável. A automação industrial precisa de indutores duráveis e de alta eficiência para operação contínua em robôs, PLCs, sensores e VFDs. O setor automotivo exige peças compactas de alta corrente e alta temperatura, acionadas por plataformas de bateria de 800 V e carregamento ultrarrápido, com conformidade com AEC-Q200 como porta de entrada.
Segmento | Justificativa de uso | Foco na confiabilidade |
Controle e automação industrial | Longa vida útil, temperatura ambiente potencialmente elevada | Operação 24 horas por dia, 7 dias por semana, fluxo de ar do gabinete, eventos de sobrecarga, margem térmica de longo prazo |
Conversores DC/DC automotivos | Compacidade, robustez mecânica, capacidade de alta corrente | Séries qualificadas para automóveis, transitórios térmicos e elétricos de veículos |
Conversores buck de ponto de carga do consumidor | Alta corrente em área compacta de PCB | Polarização CC, aquecimento por corrente pulsada, temperatura de serviço contínuo |
As margens encolhem em temperaturas extremas. A classificação de corrente rms e a margem de corrente de saturação caem à medida que o núcleo aquece. Uma classificação de corrente insuficiente aparece como queda de indutância ou fuga térmica. Definir requisitos antes dos testes evita essa incompatibilidade. Os principais parâmetros elétricos, como isat, frequência auto-ressonante e corrente rms, devem ser especificados na pior temperatura operacional e não no ambiente ambiente.
Teste essencial de confiabilidade de indutores de potência
O teste de confiabilidade do indutor de potência baseia-se em um conjunto definido de testes de estresse. Cada teste reproduz uma tensão de campo e expõe um mecanismo de falha. Os engenheiros devem tratar este conjunto de testes como a espinha dorsal de qualquer plano de qualificação .
Ciclismo térmico e choque térmico
A ciclagem térmica move a peça entre os limites de temperatura baixa e alta a uma taxa de rampa controlada. A rampa lenta permite que todo o conjunto se expanda e contraia. O choque térmico aplica os mesmos extremos com uma transferência quase instantânea. O gradiente acentuado tensiona a interface entre materiais com diferentes taxas de expansão. Ambos os testes visam rachaduras no núcleo, fadiga do enrolamento e rachaduras nas juntas de solda. O choque térmico é a proteção mais severa para a integridade da terminação. O ciclo térmico simula melhor as oscilações ambientais diárias em um recinto.
Vibração, umidade e soldabilidade
O teste de vibração sacode a peça montada em uma varredura de frequência. Ele tem como alvo a fadiga mecânica nas juntas de solda e em qualquer montagem de núcleo solto. O teste de umidade mantém a peça em alta temperatura e alta umidade relativa. A entrada de umidade degrada o isolamento e corrói o enrolamento. O teste de soldabilidade verifica se as terminações estão adequadamente molhadas durante a montagem. Um mau resultado de umedecimento indica juntas fracas antes mesmo da peça entrar em serviço.
Os testes de soldabilidade e umidade detectam pontos fracos no enrolamento e nas terminações que os testes térmicos por si só não percebem. O estresse térmico revela incompatibilidade de expansão. Não revela uma terminação que resista à molhagem ou um enrolamento que absorva a umidade ao longo do tempo. Esses dois testes fecham essa lacuna.
Teste | Perfil de estresse típico | Foco de aceitação |
Ciclismo térmico | Excursões repetidas de baixo a alto em uma rampa controlada | Sem rachaduras no núcleo; mudança de indutância dentro do limite; DCR estável |
Choque térmico | Transferência rápida entre temperaturas extremas | Nenhuma terminação ou rachaduras nas juntas de solda; isolamento intacto |
Vibração | Varredura de frequência na peça montada | Sem fadiga articular; sem afrouxamento do núcleo; parâmetros estáveis |
Calor úmido/umidade | Temperatura elevada com alta umidade relativa | Resistência de isolamento acima do mínimo; sem corrosão |
Soldabilidade | Mergulho controlado da solda na temperatura especificada | Umectação completa da terminação; sem umidade ou vazios |
A tabela fornece perfis típicos e foco de aceitação. Os limites exatos vêm do padrão escolhido e da aplicação. Um indutor de potência que passa por estresse térmico, mas falha na soldabilidade, ainda representa um risco de confiabilidade na produção. O conjunto de testes funciona como um todo, não como verificações isoladas.
Resistência de isolamento e vida útil de carga
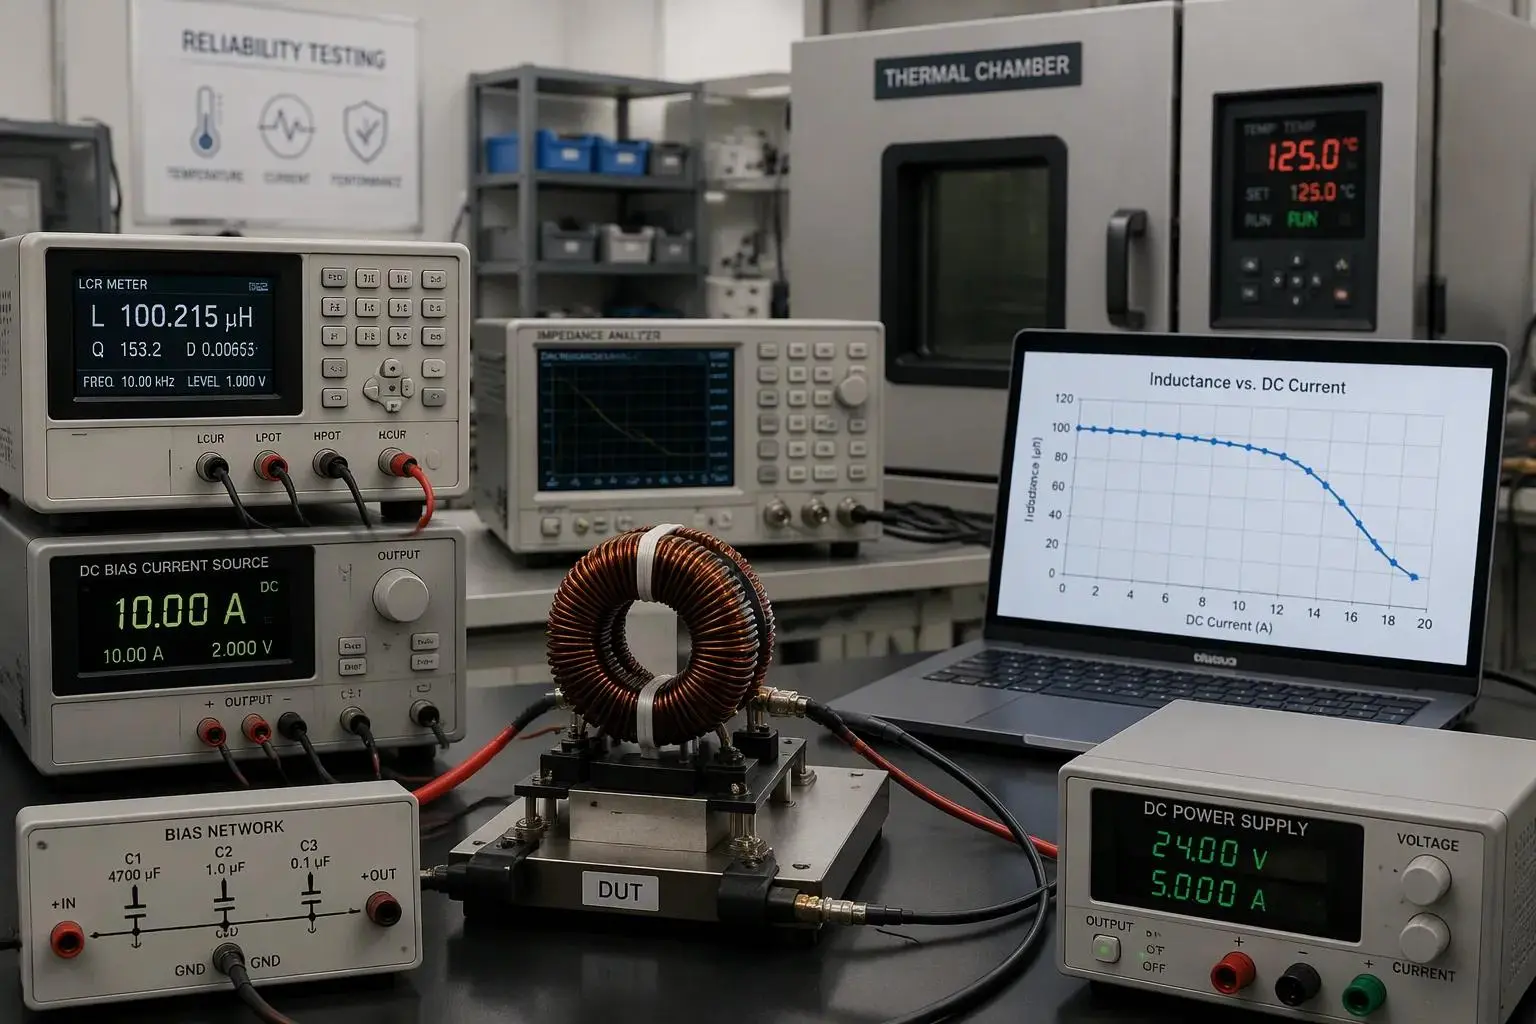
A resistência de isolamento mede o isolamento entre o enrolamento e o núcleo ao longo do tempo. Uma leitura alta confirma um bom revestimento de esmalte e uma bobina limpa. A umidade, o envelhecimento térmico e o estresse de tensão corroem essa barreira lentamente. Uma resistência de isolamento em queda sinaliza risco de ruptura antes que apareça um curto-circuito.
Vida útil e desvio de carga em alta temperatura
A vida útil da carga em alta temperatura faz o indutor de potência funcionar em corrente nominal e temperatura elevada por um longo período. O teste expõe indutância de longo prazo e desvio de resistência CC. Ambos os parâmetros mudam à medida que o núcleo envelhece e o enrolamento se estabiliza. A deriva é importante porque a modelagem de perdas depende de valores estáveis. Uma resistência CC crescente aumenta a perda do enrolamento. Uma indutância em queda aumenta a corrente de ondulação e a perda do núcleo CA. Juntos, eles empurram o aumento da temperatura para cima. Os engenheiros comparam o desvio com a leitura inicial e com a tolerância da folha de dados.
Verificações de corrente de polarização e saturação DC
O teste de polarização CC sobrepõe uma corrente CC ao sinal de medição CA. A configuração precisa de um medidor LCR ou analisador de impedância, uma fonte CC controlada e uma rede de polarização que isole o instrumento da CC. O engenheiro primeiro combina as condições da folha de dados para frequência, nível de CA e temperatura e, em seguida, realiza compensação de abertura e curto-circuito. A indutância com polarização zero torna-se a referência L0. A corrente então aumenta em etapas controladas, com indutância e temperatura registradas em cada etapa. O isat medido é a corrente CC onde a indutância cai de acordo com o critério declarado pelo fabricante.
Critério de queda de indutância | Indutância resultante para uma peça nominal de 10 µH |
Redução de 10% | ~9 µH |
Redução de 20% | ~8 µH |
Redução de 30% | ~7 µH |
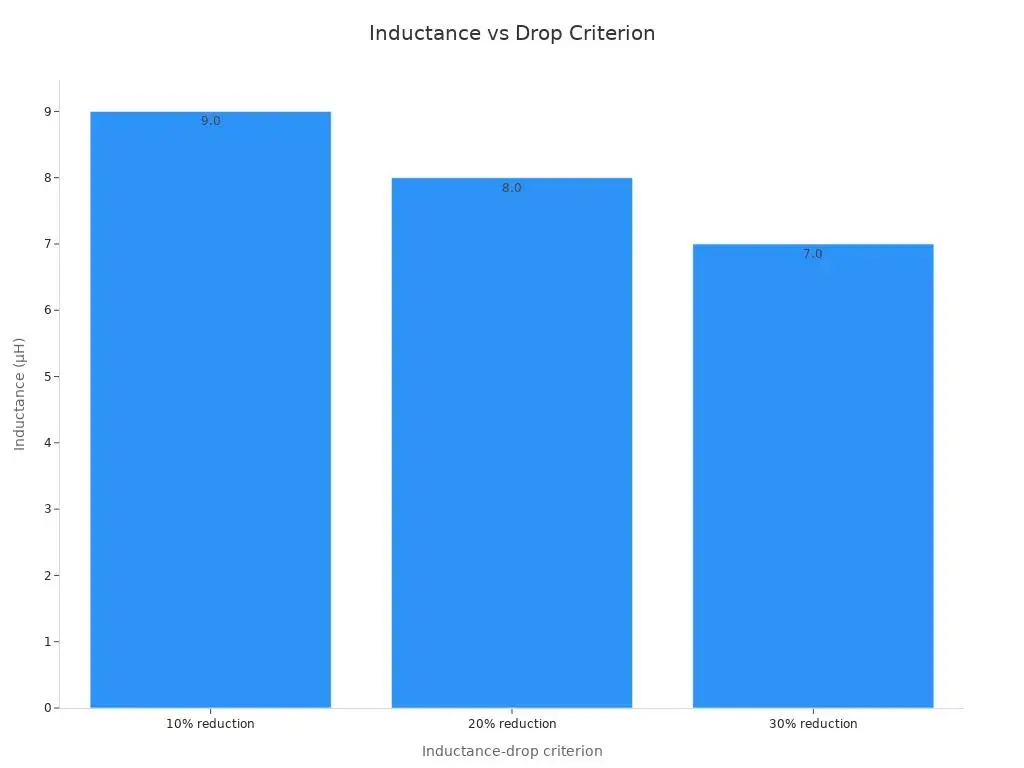
Nenhuma porcentagem de queda única é universal. Uma peça avaliada com queda de 30% pode apresentar uma classificação isat mais alta do que uma classificada com 10%. As comparações só são válidas quando a definição de queda e as condições de teste correspondem. O engenheiro também deve ler a curva L versus I em cada corrente que o circuito vê: operação normal, pico de estado estacionário, inicialização e transiente. Uma peça nominal de 10 µH pode fornecer apenas 7,5 µH no ponto de operação e os cálculos do conversor devem usar a indutância restante. O material do núcleo molda a curva. Os núcleos de ferrite mostram um joelho de saturação acentuado, enquanto os núcleos de pó e compostos metálicos diminuem gradualmente. Uma classificação de corrente insuficiente aparece quando um joelho mole cruzou muito cedo. A corrente de saturação de pico deve, portanto, ficar acima da carga do pior caso com margem, e a classificação da corrente de saturação deve se manter em toda a faixa de temperatura.
Padrões e Critérios de Aceitação
Mapeamento AEC-Q200, IEC e MIL-STD
Cada teste no plano de qualificação remonta a uma família padrão nomeada. AEC-Q200 (Rev-E, 2023) serve como o principal padrão de qualificação de teste de estresse para componentes passivos e cobre explicitamente indutores e magnetismo. Ele adiciona testes específicos de AEC aos métodos básicos, incluindo vida útil em umidade tendenciosa de 1.000 horas, 85 °C, 85% UR com polarização nominal, além de resistência terminal. A IEC 60068 fornece os métodos básicos de testes ambientais e mecânicos referenciados pelo AEC-Q200. MIL-STD-883 e a série JEDEC JESD22-A acompanham-no como padrões básicos subjacentes. Os documentos AEC baseiam-se nestes métodos, mas não os substituem.
O AEC-Q200 cobre tudo que não seja semicondutor: capacitores, resistores, indutores, magnetismo, varistores, fusíveis e cristais.
Os projetos industriais muitas vezes emprestam seletivamente os níveis de teste automotivo. Um projetista pode adotar o perfil de vida de umidade tendenciosa para uma aplicação de gabinete selado e pular uma varredura de vibração que o método de montagem já aborda. Esse empréstimo seletivo funciona quando o engenheiro documenta a justificativa.
Lendo os critérios de aceitação corretamente
Os limites de aprovação/reprovação precisam de uma leitura cuidadosa. Os limites de mudança de indutância definem até que ponto o valor pode se desviar da leitura inicial. Os limites de deslocamento DCR limitam o aumento da resistência CC. Os mínimos de resistência de isolamento estabelecem o piso para o isolamento do enrolamento ao núcleo. Os critérios visuais abrangem fissuras no núcleo, molhamento das terminações e legibilidade da marcação. Um indutor de potência atende ao plano somente quando todos os critérios passam juntos.
Copiar os níveis padrão de um padrão sem verificá-los no aplicativo é um convite a problemas. Uma margem de corrente de saturação padrão pode assumir um ambiente benigno que o gabinete nunca fornece. A classificação atual e a margem de manobra atual devem refletir o pior caso real. Os engenheiros devem confirmar cada limite em relação às condições de campo antes de assinar o plano.
Interpretando resultados e modos de falha
Quebra do núcleo, fadiga do enrolamento, juntas de solda
Um indutor de potência com falha geralmente mostra uma das cinco assinaturas. A fissuração do núcleo aparece como uma fratura visível após choque térmico ou mecânico. A fadiga do enrolamento aparece como uma curva quebrada ou em curto após repetidas expansões e contrações. Superfícies de rachaduras nas juntas de solda na terminação após vibração ou ciclagem térmica. A ruptura do isolamento revela-se como uma leitura decrescente da resistência do isolamento. O desvio da indutância aparece como uma mudança lenta no valor ao longo da vida útil da carga.
Cada assinatura aponta para uma causa raiz diferente. Uma rachadura ao longo da borda do núcleo sugere um gradiente térmico que a peça não conseguiu absorver. Um enrolamento cansado sugere que o cobre e o núcleo se moveram em taxas diferentes. Uma junta rachada sugere o método de montagem ou o perfil de solda, não o design magnético. Os engenheiros devem registrar o local da falha antes de substituir a peça.
Desgaste versus falhas no início da vida
O sequenciamento do teste separa as duas categorias. Os defeitos precoces aparecem nas primeiras horas de um teste de estresse. Os mecanismos de desgaste aparecem tarde e crescem de forma constante. Uma peça que falha na hora 100 de um teste de vida útil de carga de 1.000 horas apresenta um defeito. Uma parte que flutua após 4.000 horas apresenta envelhecimento normal. A análise de falhas confirma então o mecanismo através de cortes transversais ou microscopia.
A construção consistente reduz a variação que complica esta leitura. Um fabricante com seleção interna de materiais magnéticos e processos IATF 16949 mantém a distribuição entre unidades. O spread reduzido torna visível uma tendência de desvio em relação a uma linha de base estável. O spread solto esconde a tendência dentro do spread normal.
Fique atento a uma classificação de corrente insuficiente durante a interpretação. Uma peça que superaquece na corrente nominal eficaz pode apresentar resistência CC crescente e indutância decrescente juntas. Esse padrão reflete a perda do enrolamento e a perda do núcleo que ultrapassam o projeto térmico, e não um defeito aleatório. A margem da corrente de saturação e a corrente nominal devem se manter na pior temperatura possível antes que o engenheiro limpe a peça.
Combinando níveis de teste com aplicativos
Derivando Perfis de Condições de Campo
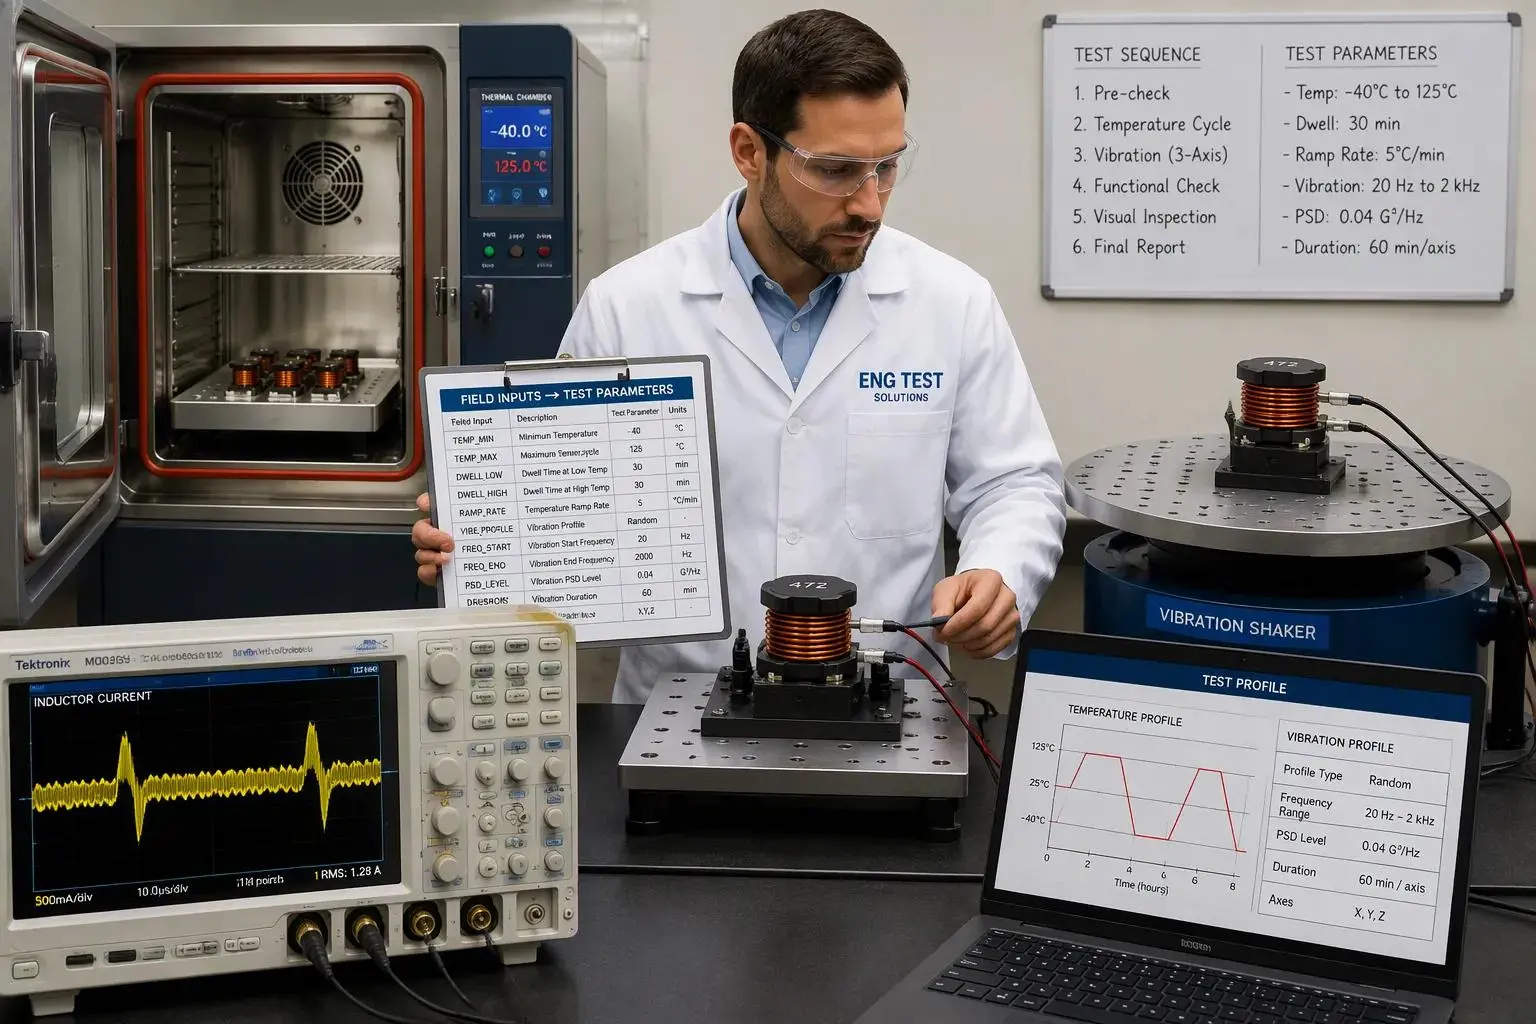
Um perfil de teste deve espelhar o ambiente de campo, e não um padrão genérico de folha de dados. O engenheiro começa com três informações: a faixa de temperatura ambiente dentro do gabinete, o espectro de vibração do local de montagem e o ciclo de trabalho da carga. Cada entrada é mapeada para um parâmetro de teste específico.
Entrada de campo | Parâmetro de teste que ele define |
Faixa ambiente do gabinete | Limites altos e baixos do ciclo térmico, duração da imersão |
Espectro de vibração de montagem | Banda de varredura de vibração e nível de aceleração |
Ciclo de trabalho de carga e eventos de pico | Duração da vida útil da carga, nível de polarização para varreduras de polarização DC |
A carga do pior caso merece atenção especial. O engenheiro deve vincular a classificação da corrente e as margens da corrente de saturação à carga mais pesada que o circuito jamais exigirá, incluindo picos de inicialização e transitórios. Um indutor de potência dimensionado apenas para carga nominal cairá quando o transitório chegar. A classificação isat deve superar esse pico com altura livre na temperatura operacional mais alta, onde a corrente de saturação cai. A corrente nominal eficaz deve cobrir o aquecimento em estado estacionário e o aumento de temperatura resultante deve permanecer dentro do projeto térmico. A corrente de ondulação adiciona perda CA ao aquecimento CC, portanto o perfil deve refletir a ondulação real na frequência de chaveamento.
Evitando testes excessivos e subtestes
O excesso de testes tem um preço visível. Lotes de testes extras, durações mais longas e análises repetidas de falhas ampliam o cronograma de qualificação e aumentam o custo unitário. Uma varredura de vibração copiada de um programa automotivo pode acrescentar semanas ao planejamento de uma peça aparafusada dentro de um gabinete estacionário. Esse esforço compra pouca confiança.
O subteste tem um preço oculto. Um teste de umidade ignorado ou uma verificação de corrente de saturação frouxa pode passar em uma peça que falha no campo. As falhas em campo custam muito mais do que o tempo de teste que teriam consumido. O engenheiro deve colocar cada teste onde o risco da aplicação o justificar.
Existe um atalho prático. A seleção completa e o suporte de teste de um fabricante experiente de indutores encurtam consideravelmente essa etapa de correspondência. Um fornecedor com seleção interna de material magnético pode propor um perfil a partir da descrição da aplicação, fornecer amostras para verificação e confirmar os dados de corrente isat e rms em relação ao ponto operacional real. Esse suporte transforma o dimensionamento e a seleção de indutores de uma suposição em uma decisão documentada. O engenheiro ainda é responsável pela chamada de aceitação final, mas o trabalho de correspondência começa a partir de dados testados, e não de uma página em branco.
O objetivo é um plano do tamanho certo. Cada teste realizado responde a um risco de campo que o aplicativo realmente apresenta. O teste de confiabilidade do indutor de potência funciona melhor quando o perfil segue as condições de campo e as margens de corrente seguem a carga do pior caso.
Considerações sobre custos e conformidade
De onde vem o custo da qualificação
O custo de qualificação é acumulado a partir de quatro fontes. O número de lotes de teste define o custo base, pois cada lote consome peças, tempo de fixação e horas de laboratório. A duração do teste multiplica essa base, e uma longa vida útil de carga prende as câmaras por semanas. A análise de falhas acrescenta custos sempre que uma amostra falha, porque o corte transversal e a microscopia exigem mão de obra especializada. A requalificação após uma alteração no projeto reinicia parte do ciclo, e uma alteração tardia pode destruir todo um plano concluído.
Gerador de custos | O que consome |
Número de lotes de teste | Peças, acessórios, horas de laboratório por lote |
Duração do teste | Tempo de câmara durante toda a corrida |
Análise de falhas | Mão de obra especializada por amostra com falha |
Requalificação | Repetição dos testes afetados após alterações no projeto |
Um indutor de potência está no centro deste orçamento. Seu comportamento de perda de núcleo e perda de enrolamento determina quantos testes térmicos o plano precisa. Uma peça com margem de corrente de saturação generosa precisa de menos repetições do que uma peça levada para perto do seu limite.
Construindo um plano de teste do tamanho certo
Um plano do tamanho certo começa nas condições de aplicação e não no menu completo de um padrão. O engenheiro seleciona primeiro os testes essenciais e depois adiciona testes opcionais somente quando um risco específico os justificar. Um gabinete selado pode justificar o teste de umidade e eliminar uma varredura de vibração que o método de montagem já realiza.
O tipo de componente também deve orientar o plano. Os indutores de núcleo de ferrite se adaptam a fontes de alimentação chaveadas de alta frequência e funções EMI, onde a perda do núcleo e a frequência auto-ressonante dominam o projeto. Indutores toroidais de alta corrente são adequados para armazenamento e filtragem de energia, onde a corrente de saturação e a margem de corrente rms são mais importantes. O engenheiro deve escolher o tipo que corresponde à aplicação, em vez de testar todos os tipos em todos os níveis. Essa escolha mantém as margens de indutância, classificação de corrente e corrente de ondulação alinhadas com a carga real e mantém o orçamento de qualificação apontado para um risco de campo genuíno.
O conjunto de testes essencial abrange ciclagem térmica, choque térmico, vibração, umidade, soldabilidade, resistência de isolamento, vida útil de carga e polarização CC. Os engenheiros leem os resultados em relação aos limites de desvio e às assinaturas de falhas e, em seguida, ajustam os níveis às condições de campo.
Uma lista de verificação prática orienta a seleção e qualificação:
1. Defina a aplicação e as piores condições operacionais.
2. Determine a indutância, ondulação e corrente de pico necessárias.
3. Analise as planilhas de dados sob polarização e temperatura, e não valores nominais.
4. Verifique se isat elimina o pico transitório na temperatura máxima.
5. Verifique a construção, as evidências de qualificação e os critérios de aceitação.
6. Modele e teste o circuito final antes da aprovação.
Equilibrar a confiança da confiabilidade com o custo significa testar o que o aplicativo estressa e nada mais.


