English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Projeto da pegada do indutor SMD e confiabilidade da junta de solda na montagem de PCB
O design da pegada governa a confiabilidade da junta de solda. A geometria do cobre define o volume da solda, o formato do filete e a distribuição de tensão.
Engenheiros de projeto e especialistas em montagem podem controlar vários parâmetros: tamanho da almofada, formato da almofada, espaçamento da almofada, alívio térmico, orientação dos componentes e a escolha entre almofadas NSMD e SMD. Cada escolha evita um modo de falha específico: exclusão, fissuras nas juntas ou fadiga térmica.
Um indutor SMD depende inteiramente de suas juntas de solda. Essas juntas transportam carga mecânica, corrente elétrica e calor. Uma articulação fraca compromete todas as três funções ao mesmo tempo. As pegadas do indutor merecem o mesmo exame minucioso que a própria peça.
Este guia oferece regras práticas para decisões sobre a pegada. Os leitores podem aplicá-los durante o layout e verificá-los na montagem.
Parâmetros-chave no projeto da pegada do indutor SMD
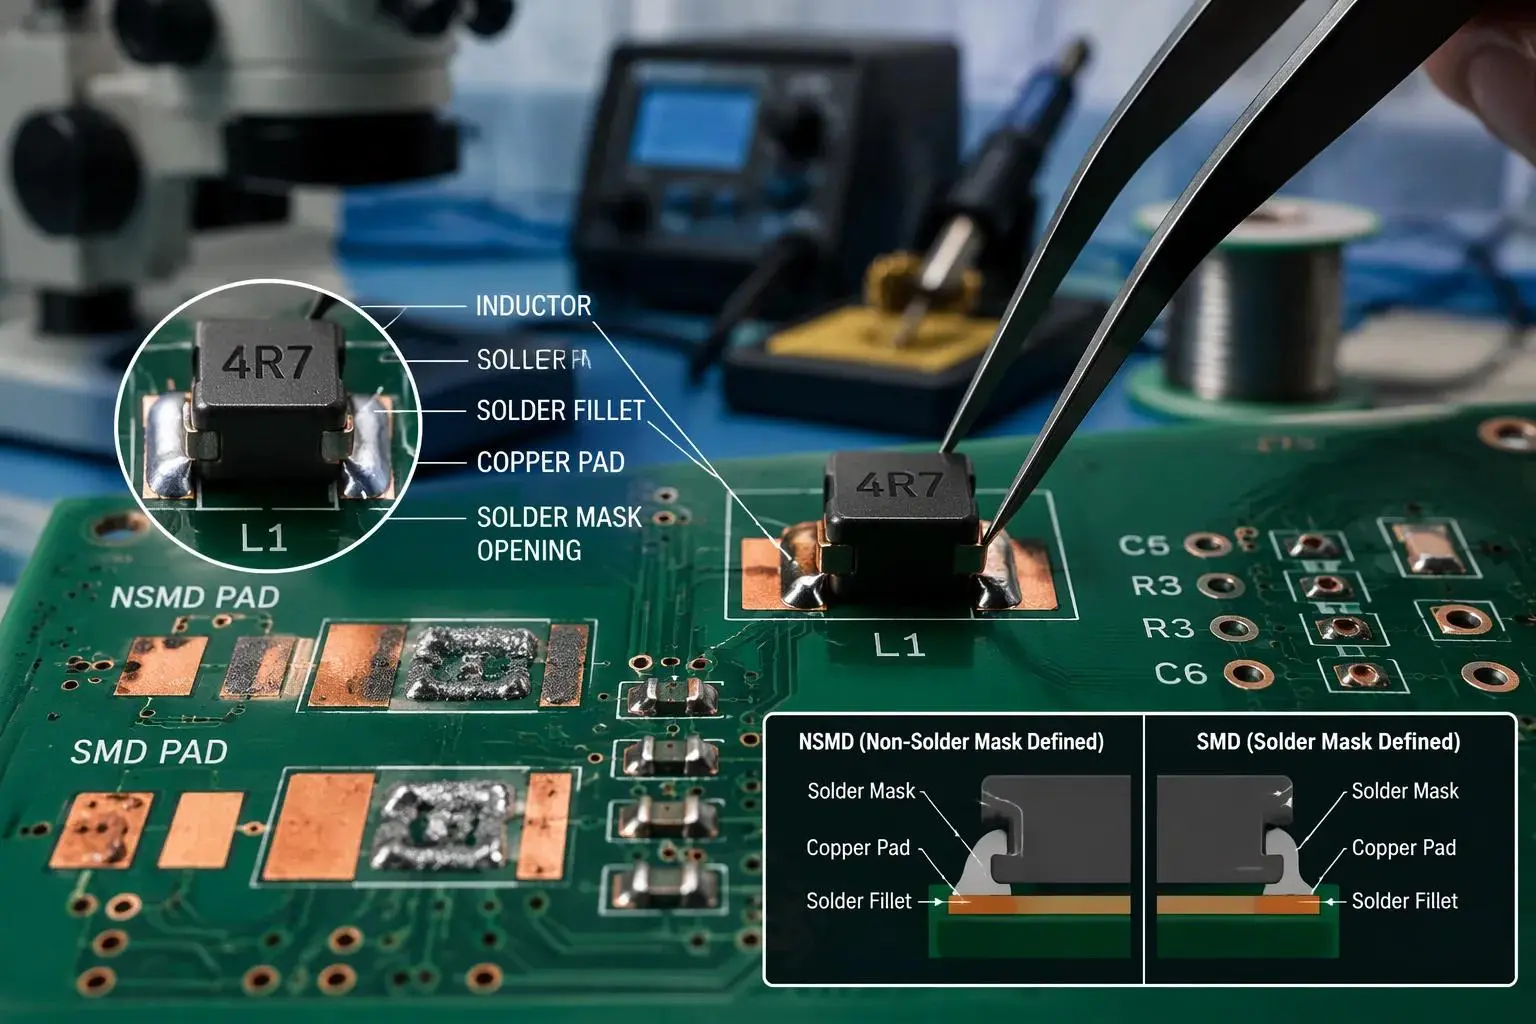
Uma área ocupada adequadamente projetada garante juntas de solda confiáveis, posicionamento preciso, capacidade de fabricação e desempenho elétrico e térmico. Uma pegada imprecisa causa juntas ruins, desalinhamento ou placas inmontáveis, mesmo quando o esquema e o roteamento estão corretos. JLCPCB observa que pegadas incorretas produzem juntas fracas, excesso de curtos de solda, marcas de exclusão, distorção e perda de confiabilidade a longo prazo devido a juntas rachadas. SLLPCB adiciona terminais desalinhados, juntas abertas, pontes de solda e rejeição de montagem a essa lista. Portanto, um bom design de pegada de indutor smd começa com três alavancas: dimensões da almofada, formato e espaçamento da almofada e definição da máscara.
Dimensões da almofada e volume de solda
As almofadas de cobre normalmente medem cerca de 80% do tamanho da bola ou da almofada, uma proporção que define o volume de solda adequado. Uma extensão típica da ponta de 0,2–0,5 mm e da base de 0,1–0,3 mm, que os padrões da indústria associam com uma melhoria de aproximadamente 15% na confiabilidade da junta, dá espaço para a formação do filete. Almofadas muito pequenas, muito grandes ou posicionadas incorretamente levam a juntas de solda ruins, de acordo com o SLLPCB. O tamanho e o espaçamento da almofada também determinam a liberação da pasta. JLCPCB recomenda uma redução de abertura de 5–10% para evitar deposição excessiva de solda, flutuação de componentes, pontes e desequilíbrio térmico. O padrão de terreno recomendado para cada indutor vem da folha de dados do fabricante, e os níveis de densidade do padrão de terreno IPC-7351 ajudam os projetistas a escolher entre os graus de densidade. Essas regras de espaçamento e dimensões das almofadas se aplicam a todos os padrões de terreno, desde pequenas peças de cavacos até grandes peças blindadas .
Pads NSMD vs. SMD e pegadas do pacote 0603 SMD
As almofadas NSMD (não definidas pela máscara de solda) melhoram a confiabilidade da junta de solda em comparação às almofadas SMD, porque a abertura da máscara excede o cobre e o filete envolve as laterais da almofada. As almofadas SMD são adequadas para roteamento denso onde a ancoragem da máscara ajuda. Ambos se adaptam a diferentes contextos de design. As pegadas do pacote 0603 SMD mostram a compensação em pequena escala. Essas pegadas de embalagem 0603 exigem proporções e espaçamento de almofada apertados, e JLCPCB vincula a consistência de liberação de pasta diretamente ao tamanho da embalagem. As pegadas do pacote 0603 também ficam na faixa de espessura do estêncil de 100–120 µm, portanto o design da abertura é tão importante quanto a geometria do cobre. Os projetistas que tratam as dimensões da embalagem 0603 como versões em miniatura de peças maiores geralmente perdem rendimento. As pegadas do pacote 0603 recompensam o design exato da pegada CAD.
Tamanho do pacote | Espessura Ideal do Estêncil |
01005/0201 | 80–100 µm |
0402/0603 | 100–120 µm |
0805+ | 120–150 µm |
As pegadas do indutor SMD normalmente consistem em duas almofadas, e os projetistas podem combiná-las com uma bola de solda para gerenciar as conexões do circuito. O formato e o espaçamento da almofada decidem como a junta fica molhada. Um par de almofadas de cobre balanceadas mantém a tensão superficial simétrica. Essas decisões de layout e pegadas de indutores smd alimentam diretamente a confiabilidade da junta de solda, portanto, as equipes devem documentá-las em suas práticas recomendadas de layout de PCB de indutor. O design da pegada do indutor de montagem em superfície e o design e posicionamento da pegada pertencem juntos em uma revisão. Os pacotes e dimensões dos indutores variam amplamente e cada indutor precisa de sua própria área útil verificada . As equipes de design de PCB devem tratar cada pegada como um artefato controlado, não como uma sobra de copiar e colar.
Modos de falha e confiabilidade da junta de solda
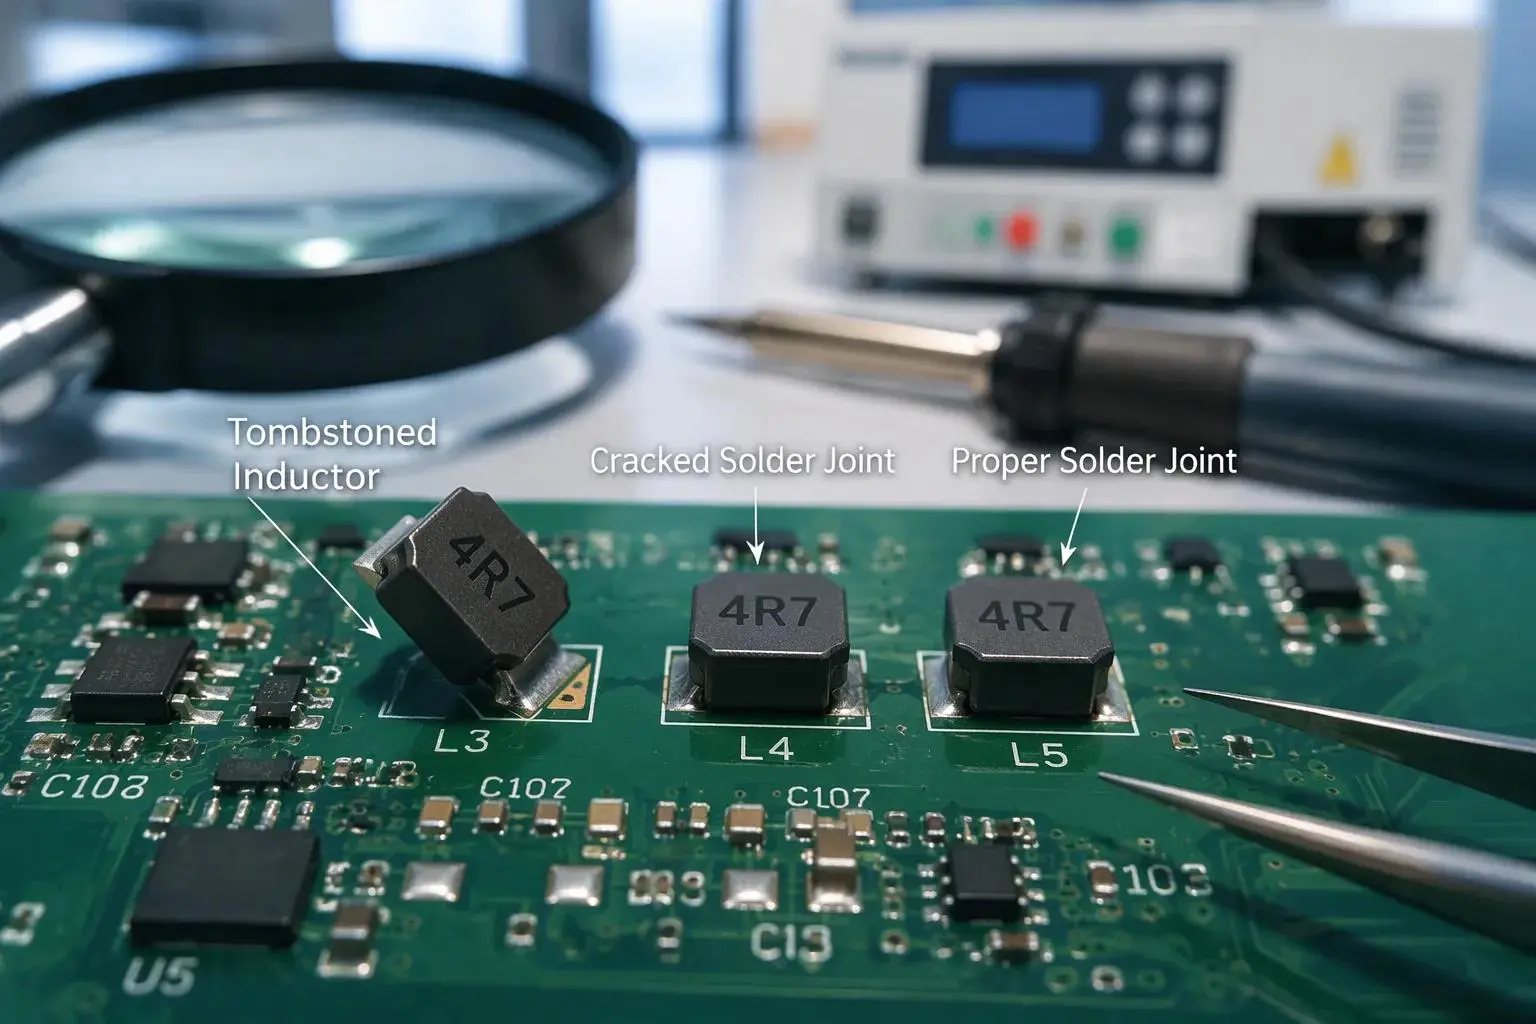
Dois modos de falha dominam os retornos de campo nos indutores SMD : exclusão durante o refluxo e rachaduras nas juntas ao longo da vida útil. Cada um deles remonta a parâmetros de pegada específicos. O desequilíbrio da almofada, o espaçamento, a definição da máscara e a orientação moldam a forma como uma articulação se forma e como ela sobrevive ao estresse.
Lápide e umedecimento irregular
A marcação para exclusão ocorre quando um componente SMD de dois terminais é puxado para cima em um lado durante a soldagem por refluxo. A causa é um desequilíbrio entre as duas extremidades dos componentes, como explica Beeproduced. O momento crítico chega quando a pasta de solda em ambas as placas derrete, molha as superfícies de terminação e se espalha entre a placa e a terminação. Idealmente, ambas as almofadas aquecem uniformemente, a pasta se liquefaz quase simultaneamente e as forças resultantes se equilibram. O problema começa quando a molhagem começa mais cedo ou com mais força de um lado. A solda líquida daquele lado puxa o componente enquanto não existe força contrária igual no lado oposto. Peças pequenas e leves levantam-se facilmente sob esse desequilíbrio.
Vários gatilhos criam o desequilíbrio da força de molhamento, de acordo com o JLCPCB:
Gatilho do desequilíbrio da força de molhamento | Detalhe |
Rampa de aquecimento muito rápida | Uma almofada atinge a temperatura liquidus da liga antes da outra |
Distribuição desigual de calor de cobre | Um bloco se conecta a um plano de aterramento massivo enquanto o outro permanece isolado |
Colar incompatibilidade de volume | Incompatibilidade entre as duas almofadas |
Aquecimento de almofada assimétrica | Dentro das zonas de convecção do forno |
PCBCart adiciona problemas de design de pad à lista: pads de diferentes tamanhos, separações ou conexões de cobre produzem volumes de solda ou comportamento de aquecimento desiguais. O posicionamento descentralizado permite que a solda de um lado agarre a terminação e arraste o dispositivo para cima. A atividade do fluxo, a viscosidade da pasta, o acabamento superficial, a contaminação e a oxidação também alteram a velocidade de umedecimento. A prevenção da marcação para exclusão, portanto, começa no layout. Almofadas simétricas, conexões de cobre balanceadas e posicionamento centralizado eliminam a causa raiz. Um perfil de refluxo controlado com início lento, uma área de imersão constante e um pico de temperatura correto permite que ambas as juntas derretam simultaneamente.
Rachaduras e fadiga térmica
As juntas rachadas ocorrem quando o estresse térmico ou mecânico rompe a conexão da solda por meio de uma má distribuição da tensão da almofada, de acordo com o PCBMaster. A incompatibilidade de expansão do ciclo térmico impulsiona o processo. Uma geometria de junta rígida concentra a tensão no calcanhar e ciclos repetidos propagam uma fissura até que a junta se abra. O design fraco das pastilhas aumenta a concentração de tensão, e o problema aparece com mais frequência em ambientes automotivos e industriais. Tamanho incorreto ou assimetria da almofada, mau alinhamento da máscara de solda e da máscara de pasta e equilíbrio térmico insuficiente entre as almofadas contribuem para isso. Ignorar os padrões de projeto IPC aumenta o risco.
As opções de mitigação dependem do contexto. PCBMaster recomenda bibliotecas de pads IPC-7351, pares de pads simétricos para componentes SMT, design de abertura de pasta otimizado, equilíbrio térmico aprimorado para componentes pequenos e espaçamento adequado da máscara de solda para evitar pontes. As verificações do DFM antes da fabricação detectam erros de incompatibilidade de pegada antecipadamente. Os projetistas que trabalham com pegadas de pacote 0603 devem observar que corpos pequenos toleram menos assimetria do que peças maiores, portanto, o mesmo desequilíbrio que apenas distorce um grande indutor irá marcar uma peça 0603. Essas pegadas da embalagem 0603 também deixam menos cobre para propagação de calor, o que aumenta o estresse térmico local. Uma revisão da área ocupada que combina geometria balanceada com uma janela de refluxo validada protege a confiabilidade da junta de solda em ambos os modos de falha.
Considerações Térmicas e Mecânicas
Incompatibilidade CTE e Alívio Térmico
Um indutor e seu PCB se expandem em taxas diferentes durante o ciclo térmico. A placa, o cobre e o corpo do componente carregam, cada um, um coeficiente de expansão térmica diferente. Essa incompatibilidade sobrecarrega a junta de solda a cada oscilação de temperatura. Uma junta rígida concentra essa tensão no calcanhar, onde o filete encontra a almofada. Ciclos repetidos propagam uma rachadura até que a conexão seja aberta.
O alívio térmico molda a forma como o calor se move através da junta. Uma almofada amarrada diretamente a um grande plano de cobre conduz o calor rapidamente durante o refluxo. Esse afundamento rápido pode deixar uma terminação mais fria que a outra e atrasar a molhagem desse lado. Os raios de alívio térmico retardam o caminho do calor e equilibram as duas extremidades. Os projetistas devem avaliar esse benefício em relação às necessidades de transporte de corrente, porque os raios estreitos adicionam resistência. O equilíbrio certo depende do nível de potência do indutor e da área de cobre circundante.
Orientação e distribuição de estresse
A orientação do componente altera o caminho da tensão através da junta. Um indutor colocado paralelamente à borda da placa sofre tensão de flexão ao longo de seu longo eixo. A rotação de noventa graus desloca essa carga para a direção mais fraca. As revisões de layout devem verificar a orientação em relação aos pontos flexíveis da placa, orifícios de montagem e áreas de conectores conhecidos.
A simetria da almofada suporta uma distribuição uniforme de tensão. Almofadas assimétricas carregam um filé com mais força do que seu parceiro. A geometria simétrica, verificada em relação aos padrões de terreno IPC-7351, distribui a carga por ambas as juntas. Um bom design de pegada combina essa simetria com uma orientação sensata. As equipes devem registrar ambas as opções em sua biblioteca de pegadas, para que projetos posteriores herdem um layout comprovado. Esta disciplina protege a confiabilidade da junta soldada durante toda a vida útil do produto.
Diretrizes de pegada do indutor SMD para montagem
As opções de pegada fluem diretamente para o design da abertura do estêncil e para a janela do perfil de refluxo. Uma almofada muito grande exige uma abertura reduzida; uma almofada amarrada a cobre pesado precisa de uma imersão mais lenta. Essas diretrizes de pegada de indutor smd vinculam as decisões de layout à linha de montagem.
A montagem SMT pode atingir 5,5 a 20 juntas de solda por centímetro quadrado com alto impacto e resistência à vibração. O design da pegada suporta essa densidade. As almofadas balanceadas mantêm o volume da pasta estável e o volume constante mantém todas as juntas na janela. Equipes sem controle de processo interno podem contar com serviços profissionais de montagem de PCB para indutores blindados SMD . Essa rota é adequada para equipes de baixo volume; é uma opção, não um requisito.
Design de estêncil e perfil de refluxo
O tamanho da abertura segue a geometria da almofada. Os projetistas reduzem a abertura em 5–10% contra o cobre para evitar excesso de pasta, flutuação de componentes e formação de pontes. As pegadas do pacote 0603 ficam na faixa do estêncil de 100–120 µm, portanto a precisão da abertura é mais importante lá do que em peças maiores. A soldagem por refluxo é bem-sucedida quando ambas as terminações atingem o liquidus juntas. Uma rampa lenta e uma absorção constante equilibram as duas extremidades. A mesma lógica aparece nas melhores práticas de layout de placas de circuito impresso de indutores: cobre simétrico, calor simétrico.
Inspeção e Controle de Processo
A inspeção fecha o ciclo. As verificações visuais detectam marcas de exclusão e distorções. A radiografia revela vazios e filetes ocultos sob corpos protegidos. A seção transversal confirma o formato do filete em peças críticas. Cada resultado retroalimenta a revisão da pegada. Um vazio recorrente aponta para uma mudança de abertura; um calcanhar rachado aponta para a geometria da almofada. Esse feedback transforma o projeto do indutor de montagem em superfície em uma disciplina iterativa. Boas considerações de fabricação e montagem incluem esse ciclo desde o primeiro dia.
Lista de verificação de melhores práticas de pegada
A tabela abaixo condensa os parâmetros abordados nas seções anteriores em uma única folha de revisão. Cada linha aponta para a seção que explica o raciocínio.
Parâmetro | Alvo | Seção |
Proporção de almofada | Almofadas de cobre perto de 80% do tamanho da almofada ou bola | Dimensões da almofada e volume de solda |
Extensão do dedo do pé | 0,2–0,5mm | Dimensões da almofada e volume de solda |
Extensão de calcanhar | 0,1–0,3mm | Dimensões da almofada e volume de solda |
Definição de máscara | NSMD para confiabilidade conjunta, SMD para roteamento denso | Almofadas NSMD vs. SMD |
Simetria de almofada | Área igual e conexão de cobre igual em ambas as almofadas | Lápide e umedecimento irregular |
Alívio térmico | Raios dimensionados para o nível de potência do indutor | Incompatibilidade CTE e Alívio Térmico |
Orientação | Verificado em relação aos pontos flexíveis da placa e aos furos de montagem | Orientação e distribuição de estresse |
Abertura do estêncil | Redução de 5–10% em relação ao cobre | Design de estêncil e perfil de refluxo |
Espessura do estêncil | 100–120 µm para pegadas de pacote 0603 | Almofadas NSMD vs. SMD |
Refluxo | Rampa lenta, absorção constante, tempo de liquidus correspondente | Design de estêncil e perfil de refluxo |
Os projetistas devem executar esta lista durante a revisão do layout, não após a fabricação. Uma proporção de pastilhas fora da meta de 80% ou um par assimétrico aparecerá como um defeito na montagem. Os padrões da indústria vinculam as extensões da biqueira e do calcanhar acima a uma melhoria de aproximadamente 15% na confiabilidade das juntas, portanto, os números têm peso real.
Dois hábitos mantêm a lista de verificação útil. Primeiro, verifique cada entrada de pegadas do indutor smd em relação à folha de dados do fabricante e aos níveis de densidade IPC-7351. Segundo, registre cada desvio e seu resultado de inspeção. Essas diretrizes de pegada de indutor SMD protegem o rendimento apenas quando as equipes as aplicam de forma consistente em todos os projetos. O design de pegada sólida e as melhores práticas disciplinadas de layout de placas de indutores compartilham a mesma base: cobre balanceado, geometria verificada e uma revisão documentada. As equipes que tratam o projeto de pegadas de indutores de montagem em superfície como um processo controlado constroem uma biblioteca de pegadas comprovadas. Essa biblioteca encurta cada layout futuro e mantém previsível a confiabilidade das juntas.
O design da pegada oferece aos engenheiros a primeira e mais controlável alavanca para confiabilidade da junta de solda. A geometria do cobre define o volume da solda, o formato do filete e o caminho da tensão antes que qualquer peça alcance a linha.
Os designers devem aplicar os parâmetros da lista de verificação no início do layout. Eles então validam cada escolha por meio de dados de montagem e inspeção. Esta sequência detecta o desequilíbrio antes que se torne um defeito.
As devoluções de campo e o feedback do processo devem orientar a próxima revisão. Um calcanhar rachado ou um vazio recorrente indicam às equipes onde a pegada precisa ser melhorada. Cada atualização fortalece a biblioteca. Cada indutor herda então um padrão de terreno comprovado, e cada nova revisão de pegadas começa com evidências e não com suposições.