English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Fabricantes de indutores de haste de 5 maneiras garantem indutância consistente
A indutância consistente na produção em massa depende de cinco disciplinas de fabricação: seleção do material principal, enrolamento automatizado com controle de tensão, teste de indutância em linha com feedback, controle térmico e ambiental e controle estatístico de processo com auditorias. A pequena variação da indutância reduz as margens de ajuste, altera o desempenho do circuito e reduz o rendimento da produção. Engenheiros e equipes de compras que avaliam um fabricante de indutores de haste enfrentam uma questão prática: quais técnicas e controles realmente mantêm a indutância dentro da tolerância em grandes tiragens? As cinco disciplinas abaixo respondem diretamente a essa pergunta, mostrando o que cada controle contribui e o que verificar durante uma auditoria de fornecedor.
Seleção precisa do material do núcleo
Especificando Propriedades Magnéticas
A indutância aumenta em proporção direta à permeabilidade magnética. Uma bobina com núcleo de ar produz um campo magnético fraco. A inserção de material magnético nessa bobina concentra o campo e aumenta significativamente a indutância e o fator Q. Esta relação física faz da especificação central a primeira alavanca para a consistência. Um fabricante de indutores de haste que controla a permeabilidade na fonte controla a indutância a jusante.
A escolha do material do núcleo do indutor define a linha de base para cada unidade a seguir. Os engenheiros especificam um grau com uma faixa de permeabilidade definida e, em seguida, verificam esse grau em relação às demandas de frequência e corrente da aplicação. Os processos de fabricação de precisão mantêm a precisão da indutância dentro de mais ou menos vinte por cento. Essa janela depende de uma permeabilidade efetiva estável durante todo o ciclo de produção. Uma mudança no material do núcleo fornecido move todos os enrolamentos da linha ao mesmo tempo.
Teste em nível de lote antes do enrolamento
A caracterização em nível de lote detecta desvios de permeabilidade antes que qualquer fio chegue ao núcleo. Cada lote recebido de material do núcleo do indutor passa em um teste de amostra quanto à permeabilidade e consistência dimensional. Os fornecedores comparam os resultados com a distribuição caracterizada para aquela nota. Muito que fica fora da faixa nunca chega à estação de enrolamento.
Esta porta protege a janela de tolerância corrida após corrida. A mesma disciplina se aplica a indutores e bobinas toroidais, onde o grau do núcleo governa a faixa de indutância alcançável. Os dados de lote documentados também apoiam a rastreabilidade durante uma auditoria de fornecedor. Os compradores podem solicitar esses registros e confirmar que o controle do material principal é um processo medido e não uma suposição. O material do núcleo consistente, verificado lote por lote, mantém a janela de ±20% alcançável em grandes tiragens.
Enrolamento Automatizado com Controle de Tensão
Contagem de voltas e densidade de enrolamento
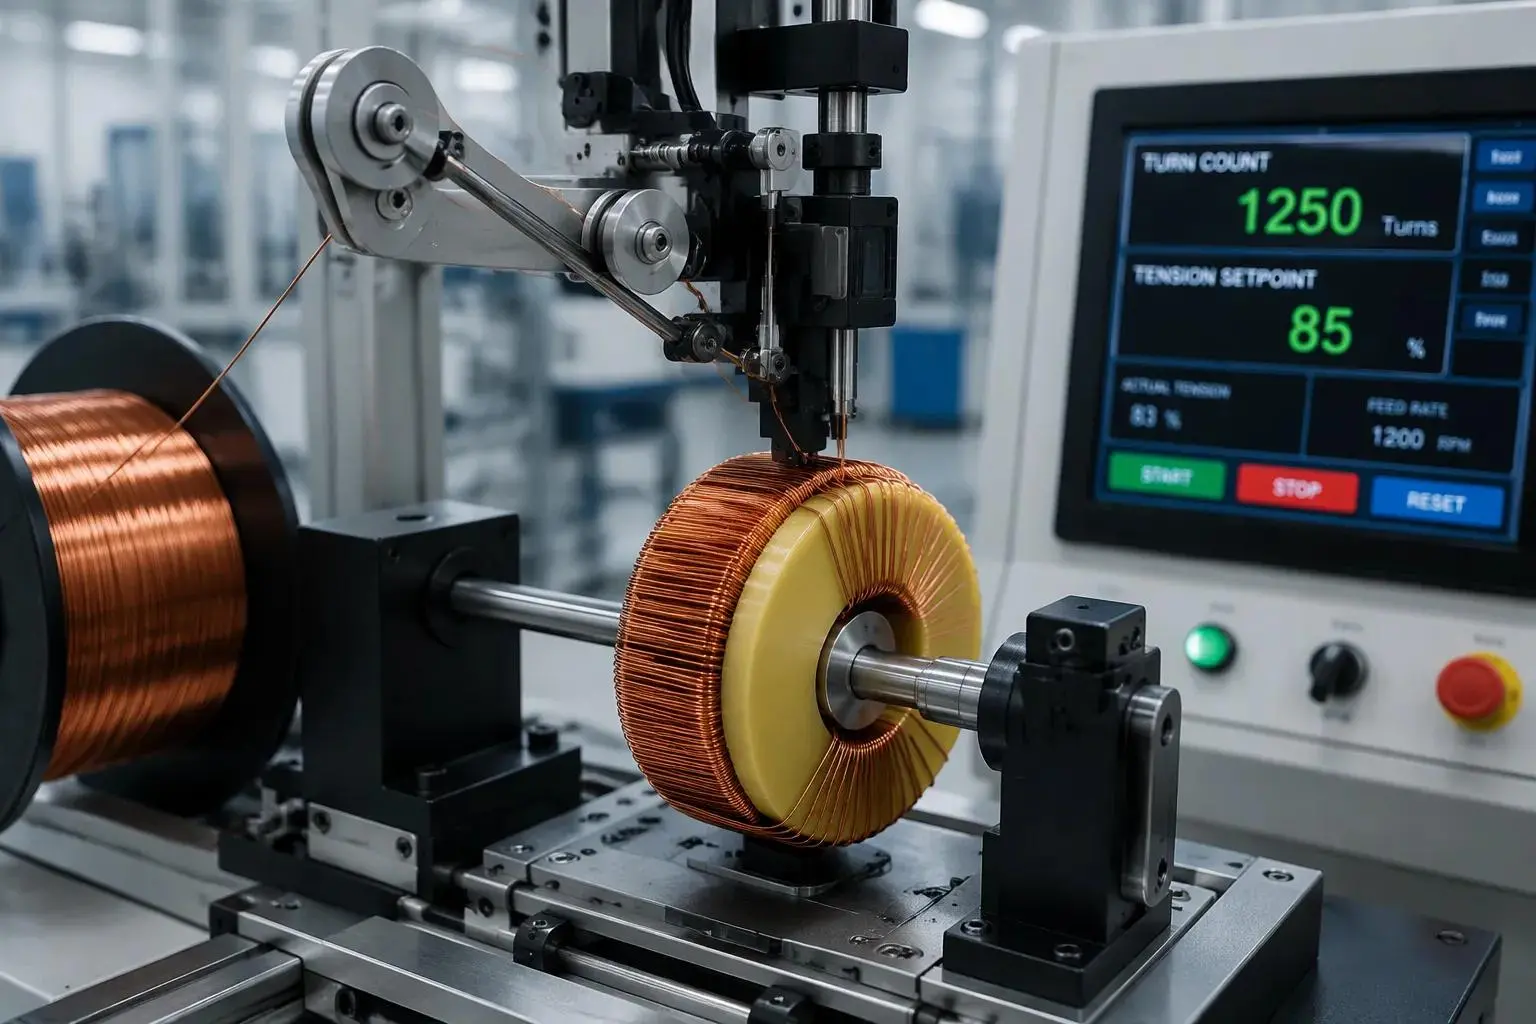
O processo de enrolamento é a etapa central na fabricação de indutores . Ele define o valor da indutância, a estabilidade da indutância e o desempenho geral. A técnica de enrolamento de precisão mantém as dimensões da bobina consistentes na fabricação de grandes volumes. Equipamentos automatizados contam as voltas do enrolamento e as colocam em camadas uniformes. A contagem de voltas de cada fio de cobre deve corresponder ao design, porque cada volta adicionada fortalece o campo magnético. Uma única curva mal posicionada altera esse campo, de modo que a máquina coloca todas as curvas no mesmo passo.
A densidade de giro uniforme minimiza a variação de indutância entre as unidades. A sobreposição excessiva de espiras em enrolamentos de camada única deve ser evitada para manter a indutância consistente. Um processo de enrolamento disciplinado também fixa o número de voltas de enrolamento por camada. O diâmetro do fio e o espaçamento entre camadas moldam o valor final, e a máquina mantém ambos dentro da receita programada. Esta disciplina se sobrepõe aos controles de processos de indutores toroidais, onde a distribuição de voltas e o gerenciamento de tensão atendem aos mesmos objetivos de consistência. A mesma lógica se aplica a indutores e bobinas toroidais e a indutores e bobinas toroidais construídos em núcleos toroidais.
Sistemas de Tensão em Malha Fechada
A tensão do fio determina a firmeza dos enrolamentos do fio no núcleo. Os enrolamentos dos fios soltos mudam de posição e alteram o circuito magnético. Os sistemas de tensão de circuito fechado medem a tensão continuamente e ajustam-na em tempo real. Dançarinos mecânicos, alimentadores servo-acionados e células de carga seguram o fio com um puxão definido. O controlador compara cada leitura com o ponto de ajuste e corrige o motor. A tensão controlada mantém cada unidade próxima de sua indutância alvo.
Esses controles também suportam o processo do indutor toroidal e atendem indutores toroidais e bobinas da mesma maneira. A tensão estável preserva a geometria dos enrolamentos do fio durante o manuseio e encapsulamento. O controle de tensão completa o processo de enrolamento. Os registros de tensão documentados fornecem aos auditores um registro do ponto de ajuste e da faixa medida para cada execução. O resultado é um desempenho repetível em toda a produção.
Teste e feedback de indutância em linha
Pegando deriva na estação sinuosa
A medição em linha detecta desvios de indutância antes que as peças saiam da estação de enrolamento. Um cabeçote de teste dedicado lê cada bobina acabada à medida que ela sai da máquina. Os operadores veem o resultado imediatamente, enquanto a peça ainda está em mãos. Essa verificação antecipada da indutância impede que um desvio na construção de um lote completo de unidades fora da tolerância.
A fixação de teste deve levar em conta a posição da bobina na haste . Deslizar a bobina ao longo de uma haste de ferrite altera a indutância, o mesmo princípio usado para sintonizar antenas de rádio AM. Um acessório que assenta a peça em um ponto de referência fixo remove essa variável. A medição então reflete a própria bobina, e não onde o operador a colocou. A fixação estável mantém a leitura vinculada ao nível de indutância alvo para cada unidade.
Fechando o ciclo de feedback
As medições retroalimentam os parâmetros do enrolamento, de modo que as correções ocorrem durante a execução, e não depois dela. Quando as leituras apresentam tendência alta ou baixa, o controlador ajusta a contagem de giros ou a tensão nas peças subsequentes. A linha retorna à sua indutância alvo sem interromper a produção ou descartar o lote.
A mesma disciplina de feedback se aplica ao teste de indutores e bobinas toroidais, onde a geometria do enrolamento também governa a indutância final. A distribuição de voltas nos núcleos toroidais altera o valor final da indutância, de modo que o circuito corrige a geometria da mesma forma que corrige os enrolamentos da haste. Registros de medição documentados fornecem aos auditores provas de que o ciclo se fecha a cada execução.
Compensação Térmica e Controle Ambiental
Gerenciando efeitos de temperatura
A temperatura muda a permeabilidade magnética e a indutância segue essa mudança. Um material de núcleo que funciona bem à temperatura ambiente pode desviar quando o enrolamento aquece durante a operação. Os fabricantes resolvem isso selecionando tipos de materiais de núcleo com permeabilidade estável em toda a faixa de temperatura nominal. Eles também escolhem indutores classificados para alta resistência térmica. Essa classificação suporta valores de indutância consistentes, perda magnética mínima e estabilidade operacional a longo prazo.
A compensação térmica se estende até a área de produção. As estações de enrolamento e de teste funcionam em temperaturas controladas, de modo que as medições refletem a peça e não o ambiente. Uma leitura de teste feita em uma baía fria pela manhã e outra feita em uma baía quente à tarde podem diferir por motivos não relacionados à bobina. Manter a temperatura da estação estável remove essa variável. A mesma lógica se aplica a indutores toroidais e bobinas, onde a temperatura central afeta a leitura final da indutância, assim como acontece com uma haste.
Controle de umidade e manuseio
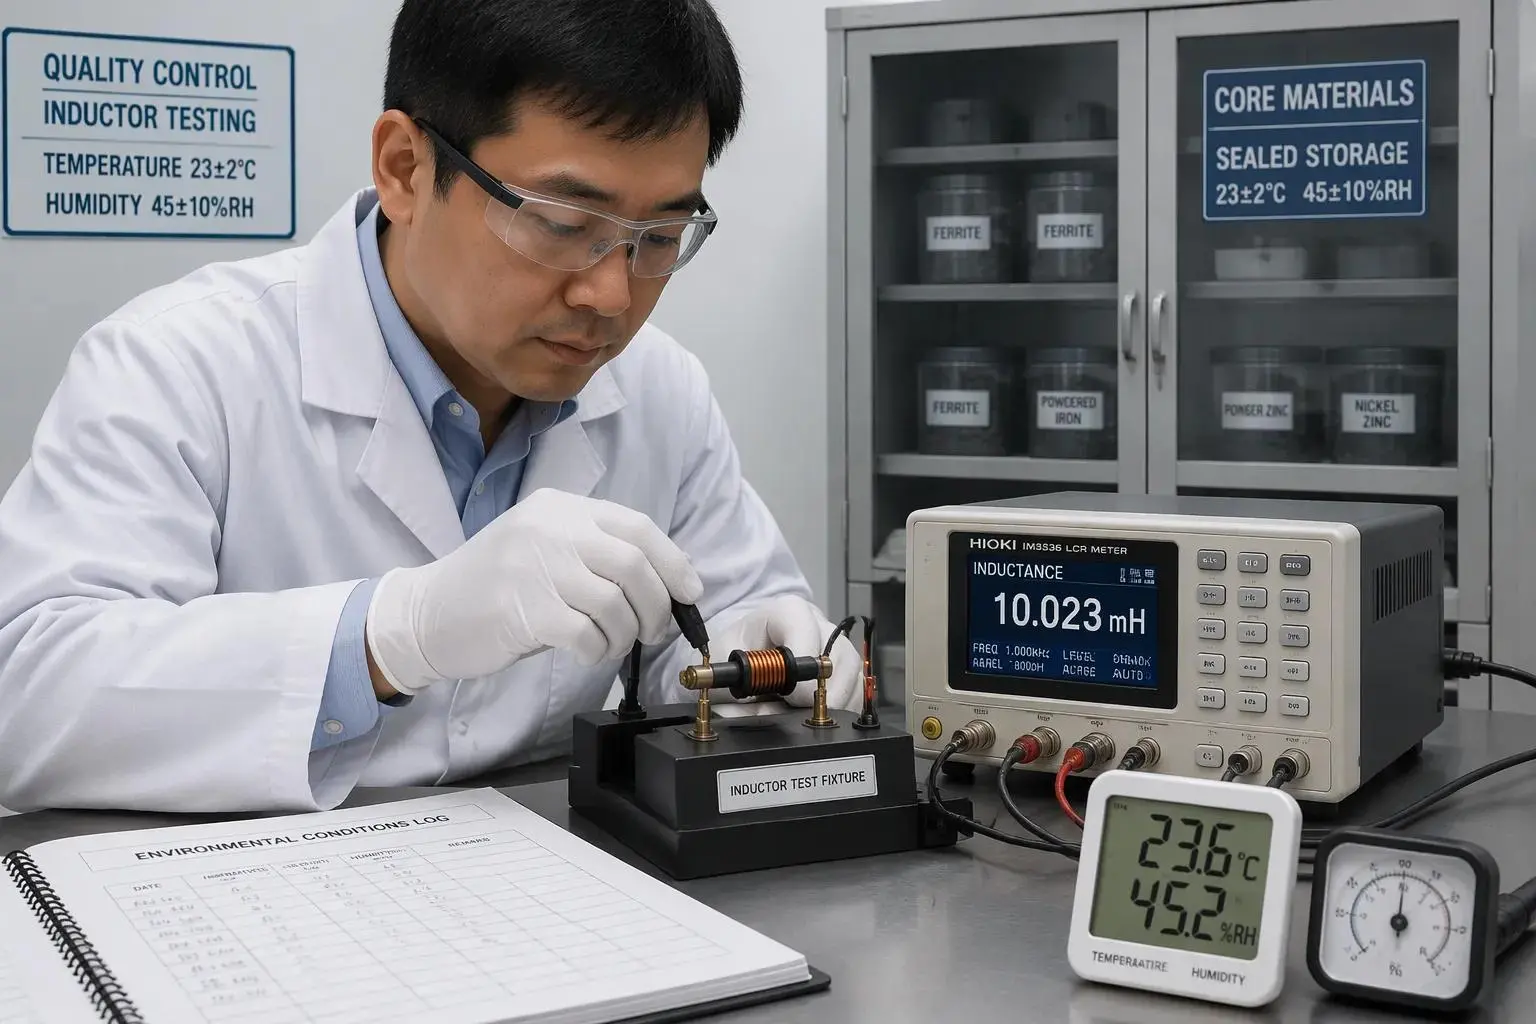
As condições de umidade e manuseio durante a fabricação também afetam os núcleos enrolados. A absorção de umidade pode alterar as propriedades efetivas do material do núcleo, e o manuseio brusco pode mudar as posições de rotação em uma bobina acabada. Ambos os efeitos afastam a indutância de seu alvo. Os controles ambientais nas estações de enrolamento e de teste protegem a janela de tolerância contra essas influências.
Os controles práticos incluem monitoramento de umidade, armazenamento selado para material de núcleo sensível e procedimentos de manuseio definidos em cada estação. Os operadores usam acessórios em vez de mãos nuas para mover as bobinas acabadas. Essas etapas mantêm a permeabilidade magnética de cada núcleo estável desde a inspeção de entrada até o teste final. A disciplina é transferida para indutores toroidais e bobinas, onde o manuseio e o controle de umidade protegem os mesmos objetivos de consistência. Os registros ambientais documentados fornecem aos auditores um registro claro das condições da estação durante cada operação de produção.
Controle Estatístico de Processos e Auditorias
Gráficos SPC para detecção precoce
Gráficos estatísticos de controle de processo rastreiam medições de indutância em toda a produção. Cada ponto plotado representa uma unidade testada e o gráfico mostra a tendência à medida que a execução avança. Uma lenta deriva ascendente aparece como uma linha ascendente muito antes de qualquer peça falhar. Os operadores detectam esse desvio antecipadamente e o corrigem antes que se transforme em sucata. Este aviso prévio protege a janela de tolerância e reduz o desperdício na produção em larga escala.
Os limites de controle vêm da capacidade caracterizada do processo, não de suposições. O fabricante estuda um funcionamento estável, mede a dispersão natural dos valores de indutância e estabelece limites em torno dessa dispersão. Os pontos dentro dos limites mostram um processo sob controle. Pontos fora dos limites acionam uma investigação. Um fabricante de indutores de haste que cria limites a partir de dados reais de capacidade fornece aos auditores uma base defensável para cada decisão na linha.
Amostragem de lotes e auditorias finais
Amostragem de lotes e auditorias de indutância final formam a última camada de verificação. Uma amostra retirada de cada lote é medida em relação à distribuição caracterizada. A auditoria confirma que as unidades enviadas correspondem à distribuição para a qual o processo foi criado. Esta etapa não depende de uma única verificação de fim de linha. Ele verifica tudo em relação ao registro estatístico.
A mesma disciplina de auditoria se aplica a indutores e bobinas toroidais , onde a geometria do enrolamento governa a indutância final. Os auditores comparam os resultados das amostras com a distribuição de núcleos toroidais e sinalizam qualquer lote que esteja fora dela. Registros de auditoria documentados completam a cadeia de garantia de qualidade do indutor. Os compradores podem revisar esses registros e confirmar se cada lote enviado corresponde à indutância alvo e à distribuição caracterizada.
Cinco controles mantêm consistência de indutância desde o projeto até o envio. A seleção do material do núcleo define a linha de base magnética, o enrolamento automatizado com controle de tensão corrige a geometria da bobina, o teste em linha com feedback corrige o desvio dentro da execução, o controle térmico e ambiental protege a janela de tolerância e o controle estatístico do processo com auditorias verifica cada lote. Nenhuma etapa fornece consistência de desempenho por si só. Um fabricante competente de indutores de haste coloca todos os cinco em camadas, de modo que cada um capte o que os outros não percebem. Engenheiros e especialistas em compras devem solicitar aos fornecedores dados básicos em nível de lote, registros de tensão, registros de medição em linha, registros ambientais de estação e gráficos SPC construídos a partir de capacidade caracterizada. Um fabricante de indutores de haste que compartilha esses registros demonstra controle sobre a indutância em grandes tiragens.