English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Como um fabricante de indutores de modo comum mantém o EMI forte?
Um fabricante de indutores de modo comum mantém forte a supressão de interferência eletromagnética por meio de três controles principais: tensão de enrolamento precisa, maquinário de enrolamento automatizado e testes rigorosos de lote. Enrolamentos balanceados e repetíveis preservam a curva de impedância e essa curva fornece supressão de ruído. Erros de tensão ou curvas irregulares alteram a capacitância parasita e a indutância de vazamento, de modo que a peça não corresponde mais ao seu objetivo de projeto. As linhas automatizadas mantêm cada bobina na mesma geometria e os testes de lote confirmam o resultado antes do envio. Juntos, esses controles transformam um bom protótipo em uma peça de produção confiável.
Por que a consistência do enrolamento impulsiona a filtragem EMI
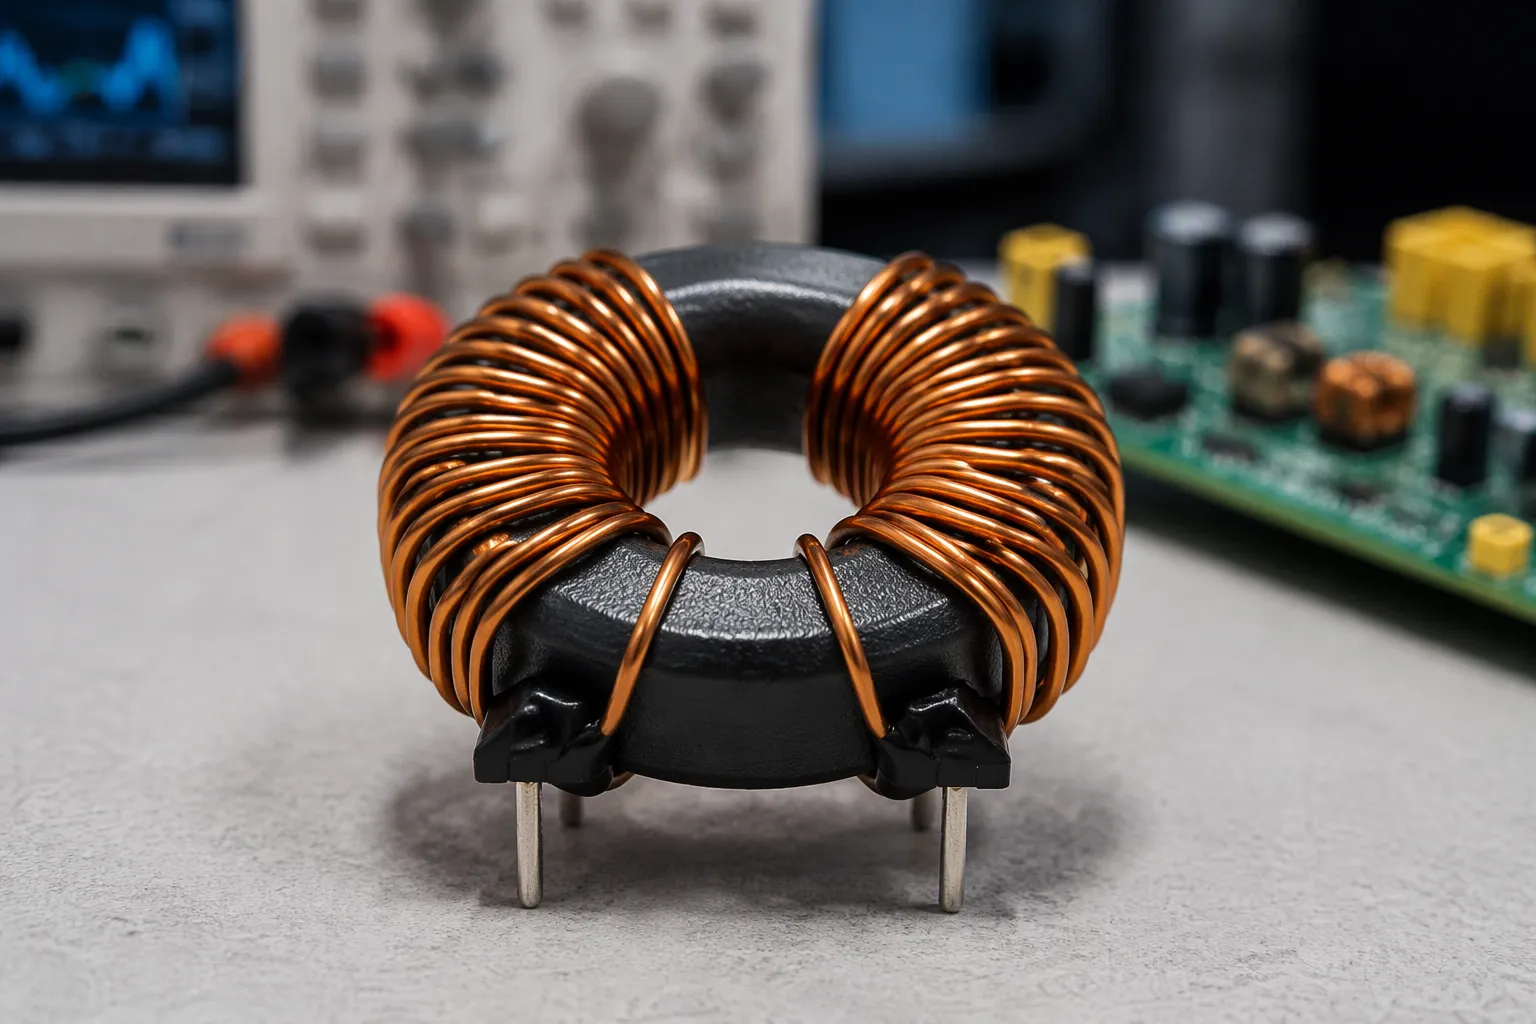
Como um afogador de modo comum separa o ruído
Um indutor de modo comum funciona como uma porta seletiva de frequência. Apresenta baixa impedância para sinais de trabalho em modo diferencial e alta impedância para correntes de ruído em modo comum. A corrente do sinal flui em direções opostas através das duas bobinas, de modo que os campos magnéticos se cancelam e a peça parece quase transparente. A corrente de ruído flui na mesma direção em ambas as linhas, de modo que os campos se somam e a peça bloqueia o caminho. Esse comportamento seletivo é o cerne da filtragem emi.
Enrolamentos acoplados e balanceados em um único núcleo tornam essa separação possível. O forte acoplamento magnético entre as duas bobinas mantém o caminho diferencial limpo e o caminho de modo comum resistivo. Um indutor de modo comum bem feito, portanto, transmite energia e dados enquanto filtra o ruído de modo comum. A curva de impedância de modo comum define o desempenho da peça na frequência, e o arranjo do enrolamento define essa curva.
Como a variação do enrolamento enfraquece a filtragem EMI
Pequenas mudanças no processo afastam a curva de impedância de seu alvo de projeto. O espaçamento entre curvas altera a capacitância parasita entre as camadas. A tensão do fio altera a firmeza das bobinas contra o núcleo. A posição do enrolamento altera o fluxo de fuga. Cada uma dessas mudanças altera a indutância e a resistência do enrolamento, e a resposta de frequência varia com elas.
Bobinas irregulares confundem a distinção entre os dois caminhos de ruído. O acoplamento enfraquece, o sinal diferencial vê mais impedância e o ruído de modo comum vê menos. A peça ainda funciona, mas sua supressão de emissão fica aquém da intenção do projeto. A indutância de modo comum cai na extremidade superior da banda, exatamente onde muitos projetos precisam de mais atenuação.
A variação de unidade para unidade transforma isso em um problema de produção. Um lote pode passar em uma execução de conformidade EMC enquanto o próximo falha na mesma configuração de teste. Os engenheiros então enfrentam retrabalho, novos testes e atrasos no cronograma. O desempenho do campo torna-se imprevisível, porque as correntes de modo comum que uma boa parte bloquearia agora viajam mais para dentro do sistema. Enrolamentos consistentes protegem a resposta de frequência e uma resposta de frequência estável protege o desempenho de interferência eletromagnética em todas as unidades enviadas.
Como um fabricante de indutor de modo comum controla o enrolamento
Enrolamento automatizado e controle de tensão
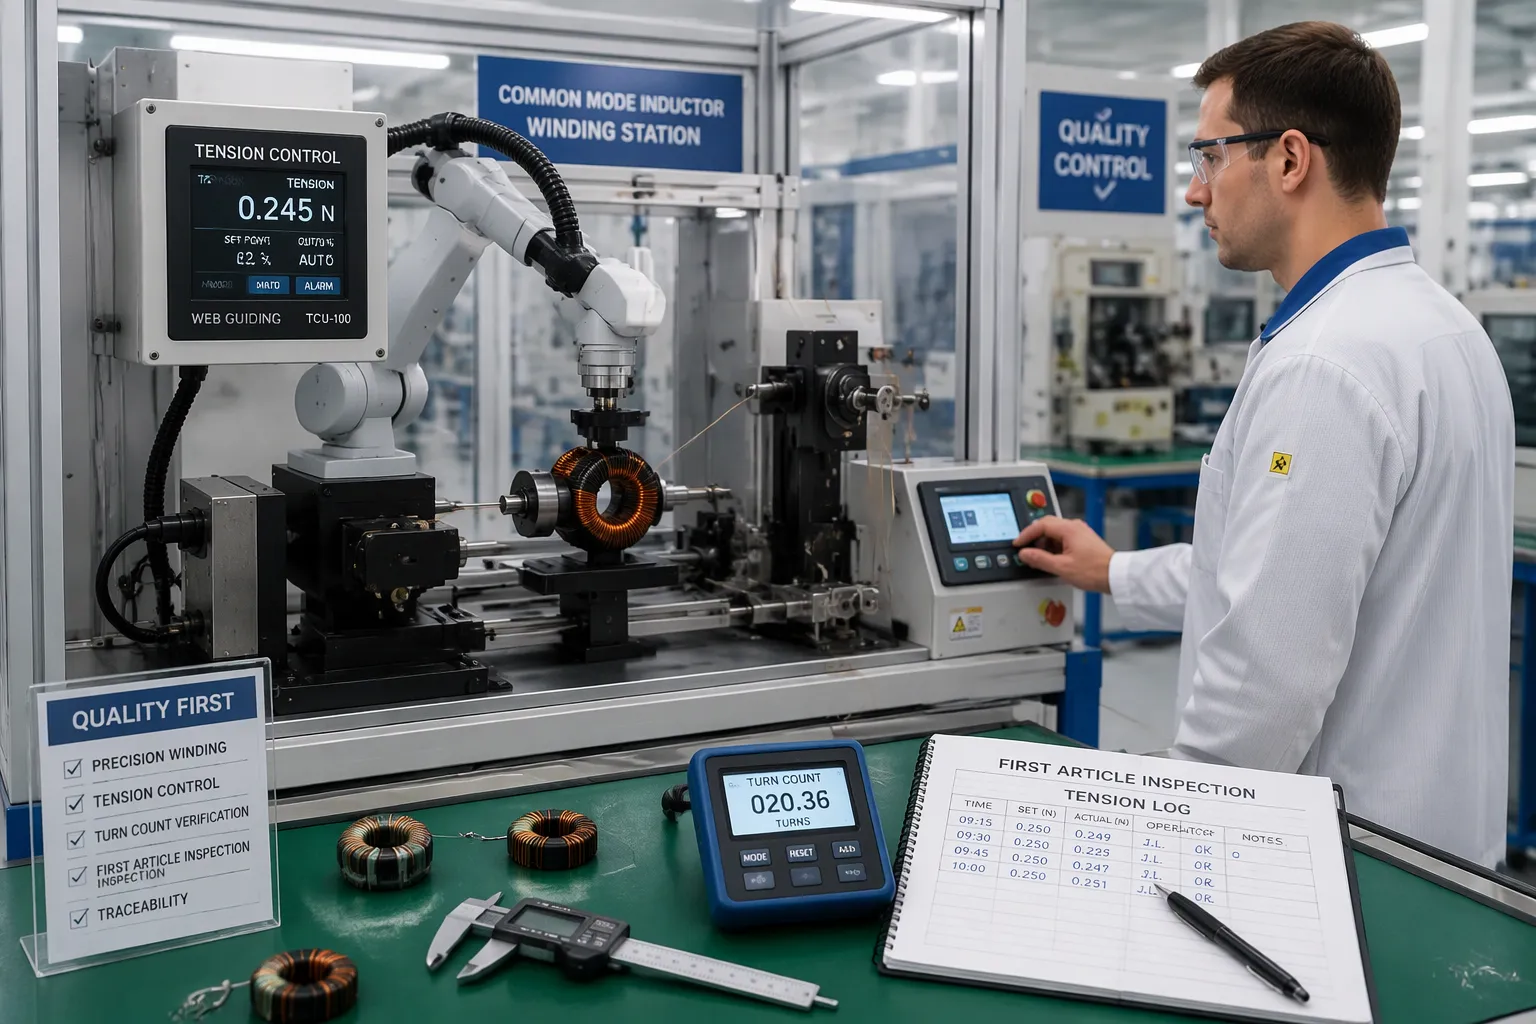
As bobinadeiras automáticas formam e posicionam fios de cobre planos com alta precisão. A máquina controla o arranjo do enrolamento passo a passo, de modo que cada bobina corresponda à mesma geometria da anterior. A geometria consistente da bobina produz desempenho elétrico repetível, e o desempenho repetível mantém a curva de impedância correta. Um fabricante de indutores de modo comum investe neste equipamento porque o enrolamento manual não consegue manter a mesma disciplina em milhares de unidades.
O controle de tensão de circuito fechado mantém a tensão do fio dentro de uma janela estreita durante todo o processo de enrolamento. O sistema mede a tensão continuamente e corrige a alimentação antes que o arame se solte ou estique demais. Enrolamentos soltos reduzem o acoplamento magnético entre os enrolamentos acoplados e aumentam a resistência do enrolamento. O fio excessivamente esticado tensiona o isolamento e desloca a posição do enrolamento contra o núcleo. Qualquer um dos erros enfraquece a filtragem EMI , portanto a janela de tensão protege tanto a confiabilidade quanto a supressão de ruído.
Operadores qualificados configuram cada operação e monitoram a linha. Eles carregam o fio correto, confirmam o programa e observam atentamente as primeiras bobinas. A máquina lida com a repetição; as pessoas lidam com o julgamento. Esta divisão de trabalho mantém as técnicas de bobinagem estáveis de turno para turno e de lote para lote.
Consistência de lote e verificações em processo
A verificação acontece em vários pontos durante a produção. No início da linha, a inspeção do primeiro artigo confirma a contagem de voltas, a configuração do enrolamento e as configurações de tensão antes que a operação continue. Os operadores então verificam as contagens de giros em intervalos definidos e registram as leituras de tensão em relação à janela aprovada. Esses registros criam um histórico rastreável para cada lote.
O controle estatístico do processo monitora os parâmetros do enrolamento ao longo do tempo. A equipe traça a tensão, a contagem de turnos e as leituras relacionadas e, em seguida, observa as tendências em vez de esperar pelas falhas. Um desvio lento desencadeia a correção antes de se tornar um defeito. Essa disciplina protege o rendimento e o desempenho da interferência eletromagnética ao mesmo tempo, e os fornecedores de EMS avaliam ambos quando escolhem um fornecedor.
A consistência do lote também suporta configurações de enrolamento otimizadas. Quando o processo se mantém estável, os engenheiros podem ajustar o arranjo do enrolamento para uma resposta de frequência alvo e confiar que a produção irá reproduzi-la. Técnicas de enrolamento estáveis reduzem as perdas no enrolamento e mantêm as perdas no enrolamento e no núcleo previsíveis durante todo o percurso. Um fabricante de indutores de modo comum que revise esses dados regularmente detecta problemas precocemente, e a correção antecipada custa muito menos do que um lote com falha.
Os compradores devem tratar a consistência do lote como uma questão de fornecimento e não como uma nota de rodapé técnica. Um fornecedor com dados de tensão registrados e gráficos de controle revisados demonstra controle sobre o indutor de modo comum. Esse controle é o que separa uma promessa de catálogo de uma peça enviada.
Verificando o desempenho de EMI em bobinas de modo comum
Teste de impedância e perda de inserção
Os testes comprovam que a intenção do projeto sobrevive à produção. Os engenheiros analisam a impedância em toda a frequência e comparam cada lote com a curva de projeto aprovada. Uma curva correspondente confirma que a peça suprimirá o ruído de modo comum conforme pretendido. A medição da perda de inserção vai além, mostrando evidência direta de atenuação de emissão em um circuito ativo. Juntos, esses dois testes revelam se um indutor de modo comum ainda funciona após enrolamento, montagem e manuseio.
Os testes de conformidade com os limites da CISPR e da FCC ancoram o resultado em padrões reconhecidos. Projetos de alta corrente geralmente visam atenuação de emissão consistente em torno de 20 kHz, onde o ruído de comutação se concentra. Uma resposta de impedância estável em toda a banda é mais importante do que um único valor de pico. Quando a resposta de frequência permanece plana e previsível, filtrar o ruído de modo comum torna-se uma certeza de projeto, e não uma esperança.
O que perguntar a um fabricante de indutor de modo comum
Os compradores devem investigar o processo, não apenas a folha de dados. Pergunte quais tolerâncias de tensão a linha mantém e com que frequência a equipe analisa os dados do SPC. Pergunte se o fornecedor compartilha dados de teste em nível de lote com cada remessa. Essas respostas expõem o quão rigorosamente o fabricante do indutor de modo comum controla a resistência do enrolamento e a resposta de frequência de lote para lote.
Solicite curvas de impedância e relatórios de perda de inserção para o número de peça específico. Os dados genéricos do catálogo dizem pouco sobre as bobinas de modo comum reais na caixa. Um fornecedor confiante em seu processo fornecerá lotes sem hesitação. Esses traços mostram quão bem os enrolamentos suprimem o ruído de modo comum e quão consistentemente as correntes de modo comum permanecem bloqueadas. A forte supressão de EMI reside nos documentos, não na cópia de marketing.
O forte desempenho de EMI depende de quatro controles: um arranjo de enrolamento balanceado, tensão mantida dentro de uma janela apertada, maquinário de enrolamento automatizado e verificação de nível de lote. Cada controle protege a curva de impedância e a curva fornece supressão de ruído.
A consistência do enrolamento é uma disciplina do processo e não uma única etapa de inspeção. Um fabricante de indutores de modo comum ganha confiança por meio de dados de tensão registrados, gráficos de controle revisados e rastreamentos de lote compartilhados. Os leitores que comparam fornecedores podem considerar as perguntas deste post como uma lista de verificação prática. Pergunte sobre tolerâncias de tensão, cadência de revisão do SPC e curvas de impedância específicas de peças. As respostas separam a produção controlada das promessas de catálogo.